

I. Temel Prensip: Basınçlı Hava Nasıl Mekanik Güce Dönüştürülür?
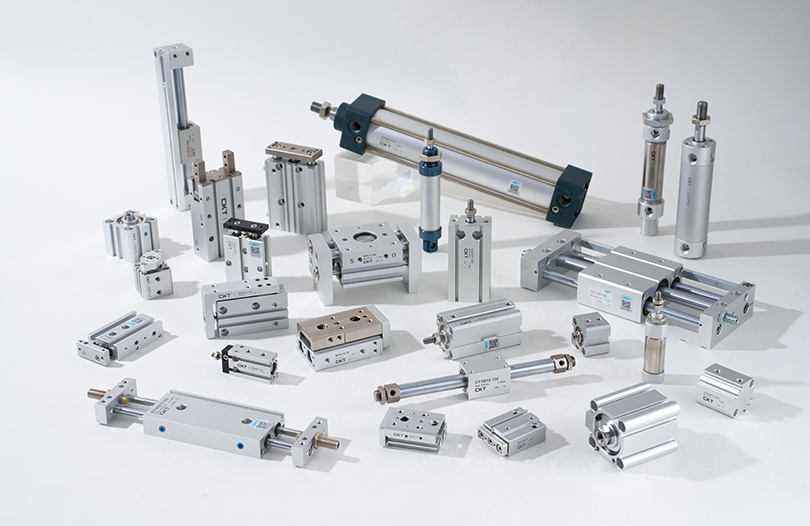
Pnömatik sistemlerde temel aktüatör olarak, pnömatik hava silindiri Enerjiyi dönüştürmek için akışkanlar mekaniği ve mekanik yapının hassas bir kombinasyonuna güvenirler. Ayrıntılı bir analiz üç temel hususu kapsamalıdır: hava besleme özellikleri, yapısal ayrıntılar ve avantaj ilkeleri.
Hava besleme temelleri açısından bakıldığında endüstriyel basınçlı hava, kurutma, filtreleme ve basınç stabilizasyon işlemlerini gerektirir. Tipik olarak, basınç çiy noktası -20°C'nin altında olmalı ve silindirin iç bileşenlerine zarar gelmesini önlemek için katı yabancı maddelerin parçacık boyutu 5μm'den az olmalıdır. Arıtılmış basınçlı hava, bir solenoid valf yoluyla silindir bölmesine girdiğinde, önce uç kapaktaki hava giriş deliğinden geçer ve ardından piston uç yüzeyine etki eden sabit basıncı sağlamak için bir tampon manşon (bazı modellerde bulunur) aracılığıyla pistonun her iki tarafına eşit olarak dağıtılır.
Örnek olarak tek piston koluna sahip çift etkili bir silindir alındığında, silindir kovanının iç duvarı hassas bir honlamaya tabi tutulur ve Ra 0,2-0,4μm yüzey pürüzlülüğü elde edilir. Çift yönlü sızdırmazlık sağlamak için piston üzerinde kombine contalarla (genellikle poliüretan U-halkaları kılavuz halkaları) çalışır. Çoğunlukla politetrafloroetilenden (PTFE) yapılan kılavuz halkalar, yalnızca piston ile silindir kovanı arasındaki doğrudan sürtünmeyi azaltmakla kalmaz, aynı zamanda piston çubuğunun sapmasını önleyerek pistonun eş eksenliliğini de sağlar. Basınçlı hava çubuksuz bölmeye girdiğinde, gaz basıncı pistonu çubuk bölmesine doğru iterken, çubuk bölmesindeki gaz egzoz deliğinden boşaltılır. Egzoz işlemi sırasında, bazı modeller gürültüyü azaltmak için bir susturucu kullanır (tipik olarak gürültüyü 85dB'den 65dB'nin altına düşürür). Tersine, hava çubuk odasına girdiğinde piston ters yönde hareket ederek ileri geri hareket eden bir döngüyü tamamlar.
Enerji dönüşüm verimliliği açısından silindirin mekanik verimliliği esas olarak conta sürtünmesinden ve gazın sıkıştırılabilirliğinden etkilenir. İdeal koşullar altında basınç enerjisinden mekanik enerjiye dönüşüm verimliliği %95'e ulaşabilir. Ancak pratik uygulamalarda conta sürtünme kayıpları (yaklaşık %5-%10'a karşılık gelir) ve gaz sızıntısı (yaklaşık %2-%5'e karşılık gelir) nedeniyle gerçek verim genellikle %70-%90 arasında tutulur. Bununla birlikte, hidrolik sistemlerle karşılaştırıldığında pnömatik silindirler, yağ depoları ve boru hatları gibi karmaşık devrelere ihtiyaç duymaz, bu da daha kısa enerji iletim yolu ve daha hızlı tepki hızı sağlar. Hava beslemesinden piston kolu hareketine kadar olan gecikme süresi 0,02-0,05 saniye içinde kontrol edilebilir, bu da onları özellikle yüksek frekanslı çalışma senaryoları (örneğin, dakikada 30-50 döngüyü tamamlayabilen elektronik bileşen sınıflandırma) için uygun hale getirir.
Çevreye uyum sağlama avantajları da vurgulanmayı hak ediyor: basınçlı havanın kendisi toksik değildir ve kokusuzdur ve sızıntı meydana gelse bile iş parçalarını veya çevreyi kirletmez. Bu nedenle gıda ambalaj endüstrisinde (örneğin çikolata kalıplama makineleri) ve farmasötik hazırlama endüstrisinde (örneğin aşı dolum ekipmanlarında) yaygın olarak kullanılmaktadırlar. Elektrikli aktüatörlerle karşılaştırıldığında, pnömatik silindirler nemli ortamlarda (ör. araba yıkama ekipmanı) ve tozlu ortamlarda (ör. cevher tarama ekipmanı) daha dayanıklıdır ve motor nemi hasarı veya sargılara toz girerek arızalara neden olmasıyla ilgili endişeleri ortadan kaldırır. Ayrıca pnömatik silindirler daha güçlü bir aşırı yük direncine sahiptir. Yük nominal değeri aştığında piston kolu motor gibi yanmadan hareketi durdurur; Yükün azaltılmasıyla normal çalışmaya geri dönülebilir, bu da bakım maliyetlerinin düşmesine neden olur.
II. Tip Analizi: Hangi Silindir Tipi Farklı Senaryolara Uygun?
Silindir tiplerinin sınıflandırılması yapısal tasarımın, performans parametrelerinin ve senaryo gereksinimlerinin derinlemesine eşleşmesine dayanmaktadır. Her türün kendine özgü uygulama mantığı ve performans sınırları vardır:
1. Doğrusal Hareket Türü: Geleneksel Senaryolar için Temel Seçim
Tek Etkili Silindirler: Yaygın yay geri dönüşlü tipe ek olarak, yer çekimi geri dönüşlü tipleri (silo kapısı açıklığı gibi dikey olarak aşağıya kurulum senaryolarına uygun) ve hava basıncı geri dönüşlü tipleri (başka bir düşük basınçlı hava devresi üzerinden geri dönüş sağlayan, yayların monte edilemediği dar alanlar için uygun) bulunmaktadır. Yapısal özellikleri, kontrol için yalnızca bir hava girişine ihtiyaç duyulması, solenoid valf sayısından tasarruf edilmesi ve maliyetlerinin çift etkili silindirlere göre %15-%20 daha düşük olmasıdır. Bununla birlikte, geri dönüş yöntemiyle sınırlı olduğundan, geri dönüş kuvvetleri genellikle itme kuvvetinden daha azdır (yay geri dönüşlü türlerin geri dönüş kuvveti, itme kuvvetinin yaklaşık %30-%50'sidir) ve strok çok uzun olmamalıdır (genellikle 300 mm'yi geçmemelidir, aksi takdirde yay yorulma arızasına eğilimlidir). Montaj hatlarında malzeme konumlandırma gibi pratik uygulamalarda, tek etkili silindirlerin itme kuvveti, iş parçalarının ezilmesini önlemek için hava besleme basıncının (genellikle 0,3-0,5MPa'ya ayarlanır) ayarlanmasıyla kontrol edilebilir ve pistonun yerinde olup olmadığını doğru bir şekilde tespit etmek için manyetik anahtarlar kullanılabilir.
Çift Etkili Silindirler: Kurulum yöntemlerine bağlı olarak standart tiplere (ön flanş, arka flanş, ayak montajı, muylu montajı vb.) ve kompakt tiplere (uzunluğu %20 - %30 oranında azaltan entegre silindir namlusu ve uç kapağı tasarımı) ayrılabilirler. Pistonun her iki tarafı da basınca dayanabilir ve itme ve çekme kuvveti arasındaki fark esas olarak piston çubuğunun kesit alanından kaynaklanır (çubuk bölmesinin etkin kuvvet taşıma alanı, çubuksuz bölmenin etkin kuvvet taşıma alanı eksi piston çubuğunun kesit alanı). Örnek olarak iç çapı 50 mm ve piston kolu çapı 20 mm olan bir silindir alındığında, çubuksuz odanın itme kuvveti yaklaşık 980 N, çubuk odasının çekme kuvveti ise yaklaşık 750 N'dir. Bu nedenle ağır yüklerin olduğu dikey kaldırma senaryolarında, çubuksuz odanın kuvvet taşıma yönüne öncelik verilmelidir. Otomatik üretim hatlarında, hareket doğruluğunu artırmak için çift etkili silindirler genellikle kılavuz cihazlarla (örn. doğrusal kılavuzlar) birlikte kullanılır. Örneğin, otomobil parçaları montaj hatlarındaki cıvata sıkma ekipmanında silindir, sıkma milini yukarı ve aşağı hareket edecek şekilde çalıştırarak ±0,1 mm'lik tekrar konumlandırma doğruluğu elde eder.
Minyatür/İnce Silindirler: Minyatür silindirler (6mm, 8mm, 10mm gibi iç çaplara sahip) genellikle paslanmaz çelikten yapılmış silindir kovanlarına sahiptir ve hafif darbelere dayanabilmesi için piston çubukları sert krom kaplamaya (kaplama kalınlığı 5-10μm) tabi tutulur. Cep telefonu kamera modüllerinin montajında, minyatür silindirlerin mikron seviyesinde konumlandırma için lens bileşenlerini itmesi gerekir, bu nedenle silindirin hareket stabilitesine yüksek gereksinimler getirilir. Hızı 50-100 mm/s aralığında kontrol etmek için genellikle kısma valfleri (örneğin iğne valfleri) ile donatılırlar. İnce silindirler (delik çapları 20mm-100mm), damgalama yoluyla üretilen uç kapaklara sahiptir, bu da standart tiplere kıyasla ağırlığı %40 azaltır, bu da onları baskı makinesi silindirleri arası ve CNC takım tezgahı taretleri altı gibi dar alanlara kurulum için uygun hale getirir. Bazı ince silindirler ayrıca manyetik anahtar montaj oluklarını da entegre ederek ek braket ihtiyacını ortadan kaldırır ve kurulum süresinden tasarruf sağlar. Sızıntı oranı 5 mL/dak'nın altında (standart koşullar altında) kontrol edilen çift contalı bir yapıya (birincil conta ikincil conta) sahiptirler.
2. Milsiz Silindirler: Uzun Vuruşlu Senaryolar için Alanı Optimize Edilmiş Çözüm
Mekanik olarak bağlanan milsiz silindirlerin temel teknolojisi sızdırmazlık sisteminde yatmaktadır. Silindir kovanındaki yuvada çift katmanlı bir sızdırmazlık şeridi (iç poliüretan sızdırmazlık şeridi ve dış nitril kauçuk toz geçirmez şerit) kullanılır. Sızdırmazlık şeridi, gaz kaçağı olmamasını sağlamak için uç kapağın üzerine bir sızdırmazlık basınç bloğu ile sabitlenir. Kaydırıcı ile piston arasındaki bağlantı, aşınma direncini 3 kattan fazla artıran, anodizasyon işlemine tabi tutulmuş (oksit film kalınlığı 10-15μm) yüksek mukavemetli alaşım malzemeden (örn. 6061-T6 alüminyum alaşımı) yapılmıştır. Çalışma sırasında, eksantrik yüklerin sızdırmazlık şeridine zarar vermesini önlemek için kaydırıcının bir kılavuz rayla (örn. yerleşik doğrusal yatak) birlikte hareket etmesi gerekir. İzin verilen maksimum eksantrik yük genellikle nominal yükün %10-%15'idir. Örneğin, bir otomobil montaj hattının şasi taşıma bağlantısında, mekanik olarak bağlanmış milsiz bir silindirin, 50 kg ağırlığındaki bir şasiyi 5 metreye kadar strok ile hareket ettirebilmesi gerekir. Bu durumda, aşırı ataletten kaynaklanan ekipman titreşimini önlemek için güçlendirilmiş bir kılavuz rayı seçilmeli ve hız 0,8-1,2 m/s'de kontrol edilmelidir.
Manyetik çubuksuz silindirlerin manyetik halkaları, 35-40MGOe manyetik enerji ürünü olan neodimyum-demir-bor yüksek mukavemetli manyetik malzemeden yapılmıştır. Senkron hareket, piston üzerindeki iç manyetik halka ile dış hareketli gövde üzerindeki dış manyetik halka arasındaki manyetik çekim sayesinde sağlanır. Kararlı manyetik kuvvet sağlamak için, iç ve dış manyetik halkalar arasındaki boşluk 0,5-1 mm'de kontrol edilmeli ve silindir namlu malzemesi manyetik olmamalıdır (örneğin, alüminyum alaşımı, 304 paslanmaz çelik). Avantajları, neredeyse sıfır sızıntıyla daha iyi sızdırmazlık performansı sağlayan, onları yüksek temizlik gereksinimleri olan senaryolar için (örneğin, yarı iletken levha taşıma) uygun hale getiren çubuksuz yapıda yatmaktadır. Bununla birlikte, yük kapasiteleri, genellikle maksimum 30 kg'ı aşmayan bir yük ile manyetik kuvvetle sınırlıdır ve yüksek frekanslı başlatma-durdurma senaryoları için uygun değildirler (aksi takdirde, manyetik halka manyetikliğin giderilmesine eğilimlidir).
3. Döner Silindirler: Dönme Hareketi için Özel Aktüatörler
Kremayer ve Pinyonlu Döner Silindirler: Kremayer ve piston entegre bir ünite olarak tasarlanmıştır ve kremayer diş profili çoğunlukla kıvrımlıdır (modül 1-3). ±0,5°'den daha az dönüş açısı hatası sağlamak için yüksek hassasiyetli dişlilerle (5. dereceye kadar iletim doğruluğu) çalışır. Bazı modeller, hassas konumlandırma gereksinimlerini karşılamak için dönüş açısının ±5° dahilinde ince ayarlanmasına olanak tanıyan açı ayarlama vidalarıyla donatılmıştır. Valf kontrol senaryolarında (örneğin, su arıtma tesislerindeki boru hattı valfleri), kremayer ve pinyonlu döner silindirler, hava besleme basıncını (genellikle 0,4-0,6 MPa) ayarlayarak dönüş hızını kontrol edebilir ve 1 milyon döngüden fazla hizmet ömrüyle konum sensörlerinin yardımıyla valf açma, kapama ve ara konum tutma işlemlerini gerçekleştirebilir.
Kanatlı Tip Döner Silindirler: Kanatçık ve rotor bir kama ile bağlanır ve bir taraftan diğer tarafa gaz sızıntısını önlemek için kanadın her iki tarafına contalar (genellikle nitril kauçuk PTFE kombine contalar) takılmalıdır. Statorun iç duvarı, stator ile kanat arasında 0,02-0,05 mm'lik bir sızdırmazlık boşluğu sağlamak için hassas işleme gerektirir; aksi takdirde verimlilik önemli ölçüde azalacaktır. Kanatlı tip döner silindirlerin dönüş açısı genellikle 90°, 180° ve 270° gibi sabit açılardır. İsteğe bağlı açı kontrolü için bir açı kontrolörü gereklidir. Yapısal sınırlamalar nedeniyle, çıkış torkları küçüktür (örneğin, 40 mm delik çapına sahip kanat tipi bir silindirin maksimum torku yaklaşık 5N·m'dir), bu nedenle çoğunlukla aydınlatma armatürünün döndürülmesi için kullanılırlar (örneğin, küçük iş parçalarının sıkıştırılması). Sızdırmazlık performansının sağlanması için contaların düzenli olarak (genellikle 3-6 ayda bir) değiştirilmesi gerekir.
4. Zorlu Ortamlar için Özel Tipler: Zorlu Koşullara Uyarlanabilir Tasarım
Yüksek sıcaklıktaki ortamlarda (örneğin, 200-300°C çalışma sıcaklığına sahip metalurji endüstrisindeki çelik kütük taşıma ekipmanları), silindirler yüksek sıcaklığa dayanıklı malzemeler kullanmalıdır: silindir gövdesi 316L paslanmaz çelikten yapılmıştır (300°C'nin altındaki sıcaklıklara dayanabilir), contalar floro kauçuktan yapılmıştır (uzun süreli çalışma sıcaklığı -20°C ila 200°C, kısa süreli direnç ile) 250°C'ye kadar) ve piston kolu yüzeyi seramikle kaplanmıştır (HV1000 veya daha yüksek sertlik, aşınma direncini 5 kat artırır). Ek olarak, contalara ısı transferinin yaşlanmaya neden olmasını önlemek için uç kapaklara ısı emicilerin eklenmesi gerekir.
Aşındırıcı ortamlarda (örneğin, deniz suyu tuzuyla temas eden deniz mühendisliği ekipmanı), silindirler kapsamlı bir korozyon önleyici işlem gerektirir: silindir gövdesi pasivasyon işlemine tabi tutulmuş 316L paslanmaz çelikten yapılmıştır, piston çubuğu 316L paslanmaz çelikten yapılmıştır veya sızdırmazlık işlemiyle krom kaplamaya (kaplama kalınlığı 20-30μm) tabi tutulmuştur, uç kapakları, pistonlar ve diğer bileşenlerin tümü paslanmaz çelikten yapılmıştır ve contalar floro kauçuktan yapılmıştır veya Güçlü korozyon direncine sahip perfloroeter kauçuk. Bazı modellerde, aşındırıcı gazların silindirin içine girmesini daha da önlemek için hava girişlerine korozyon önleyici filtreler de takılır.
Temiz oda ortamlarında (örneğin, ISO Sınıf 1 temizlik gerektiren yarı iletken çip üretimi), silindirlerin düşük parçacık emisyonu ve düşük uçuculuk gereksinimlerini karşılaması gerekir: silindir gövdesi ve piston çubuğu, toz yapışmasını önlemek için hassas cilalanmış (yüzey pürüzlülüğü Ra 0,1-0,2μm) 316L paslanmaz çelikten yapılmıştır; Contalar ve kılavuz halkalar gibi metalik olmayan bileşenler, PTFE veya modifiye edilmiş polietilen gibi düşük parçacık emisyonlu malzemelerden yapılmıştır ve uçucu maddeleri çıkarmak için yüksek sıcaklıkta temizliğe tabi tutulur; Silindir yüzeyi, tozun statik emilimini önlemek için anti-statik işleme tabi tutulur. Ayrıca temiz odaya özel silindirlerin egzozunun, temiz oda ortamının egzoz gazıyla kirlenmesini önlemek için yüksek verimli partikül hava (HEPA) filtresiyle işlenmesi gerekir.|
III. Seçim Kılavuzu: Beş Boyutlu Parametreler Sayesinde Gereksinimlerin Doğru Eşleştirilmesi
Silindir seçimi doğrudan ekipmanın stabilitesini ve verimliliğini belirler. Yük, basınç ve strok gibi temel boyutların pratik işlem adımlarıyla birlikte sistematik olarak dikkate alınması gerekir:
1. Yük Hesaplaması: Gerekli İtme/Çekme Kuvvetini Açıklayın
Öncelikle yük tipini analiz edin (yatay hareket, dikey kaldırma vb.). Yatay yükler için sürtünme katsayısı (genellikle 0,1-0,3) dikkate alınmalı, dikey yükler için ise yer çekimi ivmesi dikkate alınmalıdır. Gerçek itme kuvveti için hesaplama mantığı şu şekildedir: gerçek itme kuvveti = gerçek çalışma basıncı × etkin piston alanı × verimlilik katsayısı.
Bunlar arasında, gerçek çalışma basıncının hava besleme basınç kaybını dikkate alması gerekir (örneğin, 10 m'lik bir boru hattı uzunluğu ve 8 mm'lik bir çap için, basınç kaybı yaklaşık 0,02-0,05MPa'dır), dolayısıyla gerçek çalışma basıncı genellikle hava besleme basıncından %5-%10 daha düşüktür. Etkili piston alanı için, tek piston çubuklu bir silindir durumunda, çubuksuz bölmenin etkin alanı, silindir kovanının iç kısmının kesit alanıdır ve çubuk bölmesinin etkili alanı, silindir silindirin kesit alanı eksi piston çubuğunun kesit alanıdır. Verimlilik katsayısı silindir hassasiyetine bağlıdır: sıradan silindirler için 0,7-0,8 ve yüksek hassasiyetli silindirler için (örneğin, kılavuzlu silindirler) 0,8-0,9.
Örnek olarak 30° eğimli bir itme senaryosunu ele alırsak: iş parçası ağırlığı 50 kg'dır, bir kılavuz ray üzerinde kayar (sürtünme katsayısı 0,15), hızlanma aşamasında 0,8 m/s²'lik bir ivmeyle ve 0,6 MPa'lık bir hava besleme basıncıyla (gerçek çalışma basıncı 0,55 MPa). Öncelikle toplam yük kuvvetini hesaplayın: eğimli yöndeki yerçekimi bileşeni = 50kg × 9,8m/s² × sin30° ≈ 245N; sürtünme kuvveti = 50kg × 9,8m/s² × cos30° × 0,15 ≈ 63,6N; eylemsizlik kuvveti = 50kg × 0,8m/s² = 40N; toplam yük kuvveti = bu üç parçanın toplamı, yaklaşık 348,6N. Kuvvet taşıma için milsiz hazne kullanılıyorsa ve verimlilik katsayısı 0,8 ise, gerekli etkin piston alanı = toplam yük kuvveti / (gerçek çalışma basıncı × verimlilik katsayısı), yaklaşık 7,97×10^-4 m² olarak hesaplanır. Delik çapı, yaklaşık 31,6 mm olarak hesaplanan etkili alandan elde edilebilir. Pratikte 40 mm'lik standart bir delik çapı seçilmelidir (standart delik çapı serisi: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm, vb.). Şu anda, 40 mm'lik bir delik çapı için gerçek itme kuvveti = 0,55 MPa × çubuksuz odanın etkin alanı × 0,8 verimlilik katsayısı, yaklaşık 552 N. Güvenlik faktörü (gerçek itme kuvvetinin toplam yük kuvvetine oranı) yaklaşık 1,58'dir ve 1,5-2 güvenlik faktörü gereksinimini karşılar.
2. Vuruş ve Arabelleğe Alma: Hareket Etkisinden Kaçının
Strok seçiminde ekipmanın gerçek hareket mesafesi ve güvenlik payı dikkate alınmalıdır. Geleneksel %5-%10 marjına ek olarak aşağıdaki faktörler de dikkate alınmalıdır: Silindir, iş parçalarını belirli bir konuma itmek için kullanılıyorsa, iş parçası konumlandırma hataları için (genellikle 5-10 mm) bir ayar alanı ayrılmalıdır; iş parçalarını sıkıştırmak için kullanılıyorsa, iş parçası boyutu sapmaları (genellikle 3-5 mm) için bir dengeleme alanı ayrılmalıdır. Uzun stroklu silindirler (>300 mm) için, yük altında bükülmeyi önlemek amacıyla piston çubuğunun sertliğine özel dikkat gösterilmelidir. Genel olarak, delik çapının stroka oranı 1:10 dahilinde kontrol edilmelidir (örneğin, maksimum 400 mm strok ile 40 mm'lik bir delik çapı). Bu oranın aşılması durumunda kalınlaştırılmış bir piston kolu (örneğin piston kolu çapının 16 mm'den 20 mm'ye çıkarılması) veya bir kılavuzlama cihazı (örneğin çift milli silindir, kılavuzlu silindir) seçilmelidir.
Tamponlama sisteminin seçimi hareket hızına, yük ağırlığına ve ekipmanın hassasiyet gereksinimlerine bağlıdır: hız ≤0,3m/s ve yük ≤50kg olduğunda kauçuk tamponlama kullanılabilir (basit yapı, düşük maliyet), ancak tamponlama etkisi sınırlıdır, bu da onu darbeye karşı duyarsız senaryolar için uygun kılar (örn. malzeme itme); hız 0,3-0,8 m/s ve yük 50-200 kg olduğunda ayarlanabilir tamponlama gerekir (ayarlanabilir tamponlama gereklidir) - egzoz hızını ayarlamak için tampon odasına bir kısma valfi takılarak elde edilir. Bu, tamponlama kuvvetinin gerçek çalışma koşullarına göre esnek bir şekilde ayarlanmasına olanak tanır ve bu da onu çoğu endüstriyel senaryoya (örn. montaj hatlarında iş parçası konumlandırma) uygun hale getirir. Hız 0,8 m/s'yi ve yük 200 kg'ı aştığında, bir hidrolik amortisör (silindir strokunun sonuna bağımsız olarak monte edilir) gereklidir. Büyük bir tamponlama kapasitesine sahiptir ve darbe ivmesini 10 m/s²'den 2 m/s²'nin altına düşürebilir; bu da onu yüksek hızlı, ağır yük senaryoları (örn. büyük iş parçası taşıma) için ideal kılar.
Ek olarak, tamponlama sisteminin bakımı dikkat gerektirir: ayarlanabilir tamponlamanın tampon odası, egzoz deliğinin tamponlama arızasına neden olabilecek yabancı maddeler tarafından tıkanmasını önlemek için düzenli olarak (her 3-6 ayda bir) temizlenmelidir. Lastik tampon pedleri periyodik olarak (1-2 ayda bir) kontrol edilmelidir; eskime veya deformasyon tespit edilirse, darbe gürültüsünün artmasını ve ekipmanın hasar görme riskini önlemek için derhal değiştirilmeleri gerekir.
3. Kurulum ve Tespit: Ekipman Yapısına Uyarlama
Kurulum yönteminin seçiminde ekipmanın mekansal düzeni, kuvvet yönü ve hareket doğruluğu gereksinimleri kapsamlı bir şekilde dikkate alınmalıdır:
Flanş Montajı: Ön flanş (silindirin ön ucuna monte edilir) ve arka flanş (silindirin arka ucuna monte edilir) olarak bölünmüştür. Flanşı ekipmana bağlamak için yüksek mukavemetli cıvatalar (örn. 8.8 sınıfı veya daha yüksek) kullanılmalı ve flanş yüzü ile silindir ekseni arasındaki diklik sağlanmalıdır (diklik hatası ≤0,1 mm/m). Bu yöntem, sabit yüklere ve yüksek hareket doğruluğu gereksinimlerine sahip senaryolar için uygundur (örneğin, takım tezgahı fikstürleriyle kenetleme).
Muylu Montajı: Balık gözü muyluları (belirli bir dönüş açısına izin veren, genellikle ±5°) ve küresel yataklı muyluları (±10°'ye kadar dönüş açısı) içerir. Kurulum sırasında, aşırı açıklığın neden olduğu dengesiz hareketi önlemek için muylu deliği ile ekipman bağlantı mili arasındaki bağlantı boşluğu sağlanmalıdır (genellikle 0,05-0,1 mm). Yükün hafif sallandığı senaryolar için uygundur (örneğin, eğimli konveyörlerde cihazları itmek).
Ayak Montajı: Ön ayak montajlarını, arka ayak montajlarını ve çift pabuçlu ayak montajlarını içerir. Yük altında gevşemeyi önlemek için ayak montajı ile ekipman arasındaki bağlantı sağlam olmalıdır. Ayak montajının destek noktalarının silindir ekseninden uzak olması nedeniyle yanal kuvvet direnci zayıftır (yanal yük genellikle nominal yükün %10'unu geçmez). Sabit hareket yönlerine sahip hafif yük senaryoları için uygundur (örn. küçük iş parçalarını itmek).
Pivot Montajı: Silindir, bir pivot pimi aracılığıyla ekipman braketine sabitlenir ve silindirin pivot pimi etrafında dönmesine izin verir (salınım açısı genellikle ±15°). Pivot pimi ile silindir muylusu deliği arasındaki bağlantıda bir geçiş bağlantısı (örn. H7/g6) kullanılmalıdır, bu da yükün büyük bir salınım açısına sahip olduğu senaryolar için uygun olmasını sağlar (örn. malzeme çevirme mekanizmaları).
Konum tespiti için, yaygın manyetik anahtarlara ek olarak, limit anahtarları ve fotoelektrik sensörler de mevcuttur: Manyetik anahtarlar, yüksek tepki hızıyla (≤1ms) piston üzerindeki manyetik halkayı algılayarak piston konumunu algılar. Kurulum sırasında manyetik halkayla hizalama doğruluğuna dikkat edilmelidir (sapma ≤1mm); aksi takdirde algılama hatası meydana gelebilir. Limit anahtarları mekanik kontakla tetiklenir, yüksek güvenilirlik sunar ancak yavaş tepki hızı (≥10ms) sunar, bu da onları düşük tepki hızı gereksinimlerine sahip senaryolar için uygun hale getirir (örn. ekipman limit konumu koruması). Fotoelektrik sensörler, pistonun veya kaydırıcının blokaj sinyalini algılayarak konumlandırmayı gerçekleştirir; silindir gövdesiyle temas gerektirmez, bu da onları aşındırıcı veya yüksek sıcaklıktaki ortamlara uygun hale getirir. Ancak algılama alanında güçlü ışık girişiminin olmadığından emin olmak gerekir.
4. Hız Kontrolü: Çalışma Koşulu Gereksinimlerinin Eşleştirilmesi
Silindir hızı esas olarak hava girişinin kısılması veya egzozun kısılmasıyla kontrol edilir ve bu iki yöntemin uygulama senaryoları ve ayar mantığı önemli ölçüde farklılık gösterir:
Hava girişinin kısılması, emme akışını kısıtlayarak piston çubuğunun uzatma veya geri çekme hızını kontrol etmek için silindirin hava girişine bir gaz kelebeği valfinin takılmasını içerir. Bu yöntemin basit ayarlama avantajı vardır ve hız stabilitesi için düşük gereksinimlere sahip senaryolar için uygundur (örneğin sıradan malzeme itme). Ancak yük değiştiğinde hız önemli ölçüde dalgalanır (dalgalanma aralığı ±%20'ye kadar). Örneğin, itilen iş parçasının ağırlığı 10 kg'dan 20 kg'a çıktığında, hava girişi kısılması kullanılırsa hız 150 mm/s'den 100 mm/s'nin altına düşebilir ve bu da üretim döngüsünü etkileyebilir.
Egzoz kısma, egzoz hızını kontrol ederek hareket hızını dolaylı olarak ayarlamak için silindirin egzoz portuna bir gaz kelebeği valfinin takılmasını içerir. Egzoz kısma işlemi silindir içinde belirli bir karşı basıncı koruduğundan, yük değişikliklerinden kaynaklanan hız dalgalanmalarını etkili bir şekilde bastırır (dalgalanma aralığı ±%5 dahilinde kontrol edilebilir), hız stabilitesi için yüksek gereksinimlere sahip senaryolar için daha uygun hale getirir (örn. hassas montajda parça hizalaması). Gerçek ayarlama sırasında, egzoz gaz kelebeği valfinin montaj konumuna dikkat edilmelidir: çift etkili silindirler için, uzatma ve geri çekme hızlarını bağımsız olarak ayarlamak için hem çubuksuz bölmenin hem de çubuk bölmesinin egzoz portlarına kısma valfleri takılmalıdır.
Ayrıca silindir hızı, hava besleme debisi ve boru hattı çapından da etkilenir. Boru hattı uzunluğu 10 m'yi aştığında, yetersiz akış hızı nedeniyle hız düşüşünü önlemek için boru hattı çapı uygun şekilde artırılmalıdır (örneğin 8 mm'den 10 mm'ye). Ultra yüksek hızlı hareket (>1 m/s) gerekiyorsa, gaz akış direncini azaltmak için kısa bir boru hattıyla (≤5 m) birlikte geniş akışlı bir solenoid valf (delik çapı ≥15 mm) seçilmelidir.
5. Aksesuar Eşleştirme: Sistemin Sorunsuz Çalışmasını Sağlama
Aksesuarların rasyonel seçimi, silindirin çalışma stabilitesini ve hizmet ömrünü doğrudan etkiler ve boru hatları, solenoid valfler ve konektörler gibi önemli aksesuarların tek tek dikkate alınması gerekir:
Boru hatları için malzeme, çalışma basıncına ve ortam sıcaklığına göre seçilmelidir: Poliüretan boru hatları, iyi esneklikleri ve hafiflikleri nedeniyle normal sıcaklık, düşük basınç senaryoları (basınç ≤1MPa, sıcaklık -5°C ila 60°C) için kullanılabilir; bu da onları sık bükülmeli hareket senaryoları için uygun kılar (örneğin, robotik kolların ucundaki silindirler). Daha iyi yaşlanma direnci nedeniyle orta sıcaklık senaryolarında (-20°C ila 120°C arası sıcaklık) naylon boru hatları kullanılmalıdır. Politetrafloroetilen boru hatları, güçlü asitlere ve alkalilere dayanabildikleri için aşındırıcı ortamlar için uygundur. Boru hattı çapı silindir arayüzüne uygun olmalıdır; ortak silindir arayüzü spesifikasyonları sırasıyla 6 mm, 8 mm ve 10 mm boru hattı çaplarına karşılık gelen G1/8, G1/4 ve G3/8'i içerir. Daha küçük bir boru hattı çapının kullanılması, yetersiz akış hızına ve silindir hızının azalmasına neden olacaktır.
Solenoid valfler, silindir hareketini kontrol etmeye yönelik temel bileşenlerdir ve silindir tipine ve hareket gereksinimlerine göre seçilmelidir: Tek etkili silindirler 2/3 yollu solenoid valfler gerektirir (hava girişini ve çıkışını kontrol eder), çift etkili silindirler ise 5/2 yollu solenoid valfler gerektirir (hem çubuksuz hem de çubuk odaları için hava girişini ve çıkışını kontrol eder). Solenoid valfin voltaj özelliği, ekipmanın güç kaynağıyla eşleşmelidir (ortak özellikler DC24V ve AC220V'yi içerir) ve yüksek frekanslı hareket gereksinimlerini karşılamak için yanıt süresi ≤10 ms olmalıdır. Ayrıca tozlu veya nemli ortamlarda iç bileşenlerin zarar görmesini önlemek için koruma seviyesi IP65 veya daha yüksek olan solenoid valfler seçilmelidir.
Konektörler, boru hatlarını silindirlere ve solenoid valflere bağlamak için kullanılır ve boru hattı çapına ve arayüz özelliklerine uygun modeller seçilmelidir: Hızlı bağlantı parçaları, kolay kurulum sağlar ve sık sık sökme gerektiren senaryolar (ör. ekipmanın devreye alma aşamaları) için uygundur. Sıkıştırma bağlantı parçaları daha iyi sızdırmazlık performansı sunar ve uzun süreli istikrarlı çalışma gerektiren senaryolar (ör. üretim hattı ekipmanı) için uygundur. Titreşimin büyük olduğu ortamlarda (örneğin takım tezgahları), gevşemeyi ve sızıntıyı önlemek için kilitleme somunlu konnektörler kullanılmalıdır.
IV. Bakım İpuçları: Pnömatik Silindirlerin Hizmet Ömrü Nasıl Uzatılır?
Bilimsel bakım, silindir güvenilirliğini önemli ölçüde artırabilir ve arıza olasılığını azaltabilir. İşin özü dört temel hususta yatmaktadır: hava beslemesinin temizlenmesi, contanın korunması, düzenli denetim ve arıza teşhisi. Aşağıda ayrıntılı pratik yöntemler verilmiştir:
1. Hava Kaynağı Arıtma: İç Aşınmanın Azaltılması
Basınçlı havadaki nem, yağ ve yabancı maddeler, silindirlerin iç aşınmasının ve contaların eskimesinin ana nedenleridir. Verimli filtreleme elde etmek için üç aşamalı bir arıtma sistemi gereklidir:
Birincil filtreleme (ön filtreleme): Hava kompresörünün çıkışına, 5-10μm filtreleme hassasiyetine sahip bir ana hat filtresi monte edilir; bu filtre, esas olarak havadaki büyük partikül yabancı maddeleri (örneğin pas, toz) ve sıvı su ve yağın ayrı bir kısmını uzaklaştırmak için kullanılır. Suyu tahliye etmek için tahliye vanası düzenli olarak (1-2 haftada bir) açılmalıdır. Nemin yüksek olduğu ortamlarda (örneğin güney bölgelerdeki yağışlı mevsimlerde), filtre içerisinde su birikmesini önlemek için boşaltma sıklığı arttırılmalıdır (günde 1-2 defa).
İkincil filtreleme (hassas filtreleme): İnce yabancı maddeleri ve yağ buharını daha da gidermek için silindir hava besleme devresine 1-5μm filtreleme hassasiyetine sahip hassas bir filtre takılıdır. Hassas filtrenin filtre elemanı düzenli olarak (3-6 ayda bir) değiştirilmelidir. Tozlu ortamlarda (örneğin cevher işleme atölyeleri) değiştirme döngüsü kısaltılmalıdır (1-2 ayda bir). Değiştirirken, önce hava kaynağı kapatılmalı ve yabancı maddelerin aşağı akış devresine girmesini önlemek için filtre içindeki basınç boşaltılmalıdır.
Üçüncül filtreleme (yağ buharı arıtımı): Yağsız yağlama silindirleri için (bazı gıda ve ilaç endüstrisi ekipmanlarında kullanılır), havadaki iz yağ buharını gidermek ve silindire giren havanın yağ içeriğinin ≤0,01mg/m³ olmasını sağlamak için 0,01μm filtreleme hassasiyetine sahip hassas filtreden sonra bir yağ buharı ayırıcı takılmalıdır. Yağ buharı ayırıcısının filtre elemanı her 6-12 ayda bir değiştirilmeli ve filtre elemanının tıkanma durumunu izlemek için bir diferansiyel basınç göstergesi kullanılmalıdır. Fark basıncı 0,1 MPa'yı aşarsa filtre elemanı derhal değiştirilmelidir.
Ek olarak, aşırı basınç işleminin neden olduğu contaların zarar görmesini önlemek için basınç düşürme valfinin basıncı, silindirin nominal çalışma basıncı aralığı (genellikle 0,4-0,6MPa) dahilinde stabil bir şekilde ayarlanmalıdır. Ekipman uzun süre (1 aydan fazla) boşta kalırsa, iç korozyonu önlemek için hava beslemesi kapatılmalı ve silindir içindeki basınçlı hava boşaltılmalıdır.
2. Mühür Koruması: Dış Tehlikelerin Engellenmesi
Contalar, gaz sızıntısını önlemek ve silindirin normal çalışmasını sağlamak için temel bileşenlerdir. Uygulama senaryosuna göre hedefe yönelik koruma önlemleri alınmalıdır:
Günlük muayene: Silindir piston çubuğunun yüzeyi çizik veya korozyon açısından haftalık olarak kontrol edilmelidir. Piston kolu yüzeyinde pas lekeleri veya çizikler bulunursa, bunlar derhal ince zımpara (800-1000 grit) ile hafifçe cilalanmalı ve ardından contaların zarar görmesini önlemek için özel gres (örn. lityum bazlı gres) uygulanmalıdır. Aynı zamanda silindir uç kapağı ile silindir kovanı arasındaki bağlantıda sızıntı olup olmadığını kontrol edin. Sızıntı bulunursa, bağlantı cıvatalarını sıkın (aşırı sıkmanın neden olduğu silindir namlusunun deformasyonunu önlemek için tork, silindir kılavuzu gereksinimlerine uygun olmalıdır). Sıkma sonrasında hala sızıntı devam ediyorsa uç kapak contasını değiştirin.
Contanın değiştirilmesi: Silindirde sızıntı arttığında (10 mL/dak'yı aştığında), hareket hızı önemli ölçüde azaldığında veya piston kolu sıkıştığında contalar derhal değiştirilmelidir. Değiştirmeden önce silindir sökülmeli ve silindir gömleği ve piston gibi bileşenler temizlenmelidir (susuz etanol veya gazyağı ile temizlenmelidir; aşındırıcı solventlerden kaçınılmalıdır). Değiştirirken, orijinal modele uygun contalar seçilmeli (malzeme uyumuna dikkat edilmelidir, örneğin yüksek sıcaklık senaryoları için floro kauçuk contalar) ve montaj direncini azaltmak ve conta hasarını önlemek için kurulum sırasında conta yüzeyine az miktarda gres uygulanmalıdır.
Toz koruması: Tozlu ortamlarda (örn. ağaç işleme atölyeleri, çimento işleme tesisleri), tozun silindirin içine girmesini önlemek için silindir piston çubuğunun uzayan ucuna bir toz kapağı (örn. teleskopik toz kapağı, katlanabilir toz kapağı) takılmalıdır. Toz kapağı düzenli olarak kontrol edilmelidir (2-4 haftada bir); Hasar bulunursa, tozun piston kolu yoluyla silindir kovanına girmesini ve iç aşınmayı artırmasını önlemek için derhal değiştirilmelidir.
3. Düzenli Denetim: Sorunların Zamanında Giderilmesi
Düzenli muayene, silindir arızalarını önlemenin önemli bir yoludur. Açık denetim maddeleri ve standartlarıyla aylık, üç aylık ve yıllık denetim sistemleri oluşturulmalıdır:
Aylık inceleme: Hareketin düzgün olup olmadığı, anormal gürültü olup olmadığı (örneğin, "tıslama" sızıntı sesi, "tak" mekanik çarpışma sesi) ve piston çubuğunun düzgün hareket edip etmediği (sıkışma veya sapma olmadan) dahil olmak üzere silindirin çalışma durumunun kontrol edilmesine odaklanın. Aynı zamanda, pistonu manuel olarak iterek ve manyetik anahtarın piston konumunu doğru bir şekilde algılayıp algılamadığını gözlemleyerek manyetik anahtarın algılama doğruluğunu kontrol edin. Algılama hatası meydana gelirse, manyetik anahtarın montaj konumunu ayarlayın veya anahtarı değiştirin.
Üç ayda bir muayene: Piston, piston kolu ve kılavuz halkası da dahil olmak üzere silindirin ana bileşenlerini sökün ve inceleyin. Piston yüzeyinde aşınma olup olmadığını (aşınma miktarı 0,1 mm'yi geçerse piston değiştirilmelidir), piston çubuğunun doğrusallık hatasını (hata 0,1 mm/m'yi geçerse piston çubuğu kalibre edilmeli veya değiştirilmelidir) ve kılavuz halkanın aşınmasını (boşluk 0,2 mm'yi geçerse kılavuz halka değiştirilmelidir) kontrol edin. Ayrıca silindir namlusunun iç duvarının yüzey pürüzlülüğünü de kontrol edin; belirgin çizikler veya pas bulunursa, silindir silindiri honlama aletleriyle onarılmalı veya değiştirilmelidir.
Yıllık muayene: İtme/çekme kuvveti testi (gerçek çıkış kuvvetini bir dinamometre ile ölçün; nominal değerden sapma %10'u aşarsa, conta aşınması veya yetersiz hava besleme basıncı gibi nedeni araştırın), sızıntı testi (nominal basınçta silindir sızıntısını ölçün; sızıntı standart değeri aşarsa contaları değiştirin) ve servis ömrü testi (gerçek çalışma koşullarını simüle edin ve 100.000'den fazla döngü boyunca sürekli olarak çalışıp çalışmadığını gözlemlemek için) dahil olmak üzere silindirin genel performansını test edin. silindirde arızalar var). Aynı zamanda uzun süreli titreşimden kaynaklanan gevşemeyi önlemek için silindirin bağlantı cıvatalarını ve konnektörlerini tamamen sıkın.
4. Arıza Teşhisi: Hızlı Konum ve Çözüm
Bir silindir arızalandığında sorun giderme işlemi "önce harici, ikinci dahili; ilk önce basit, ikinci olarak karmaşık" ilkesine göre yapılmalıdır. Aşağıda yaygın hatalar ve bunların çözümleri yer almaktadır:
Arıza 1: Silindir yavaş hareket ediyor veya hiç hareket etmiyor
Olası nedenler: ① Yetersiz hava besleme basıncı (yanlış basınç düşürme valfı ayarı veya hava kompresörü arızası); ② Tıkanmış veya gereğinden küçük boru hattı (kirlilik nedeniyle boru hattı tıkanmış veya boru hattı çapı gereklilikleri karşılamıyor); ③ Solenoid valf arızası (bobin yanması veya valf çekirdeğinin sıkışması); ④ Contaların eskimesi (aşınmış piston contalarından kaynaklanan sızıntı).
Çözümler: ① Hava besleme basıncını kontrol edin, basınç düşürme valfini nominal basınca ayarlayın ve arızalanırsa hava kompresörünü onarın veya değiştirin; ② Boru hattını sökün ve tıkalı kısma basınçlı hava üfleyin; boru hattının çapı yetersizse boru hattını daha büyük bir çapla değiştirin; ③ Solenoid valf bobini voltajını kontrol edin, yanmışsa bobini değiştirin ve sıkışmışsa valf çekirdeğini söküp temizleyin; ④ Silindiri sökün ve eskiyen contaları değiştirin.
Arıza 2: Şiddetli silindir sızıntısı
Olası nedenler: ① Hasarlı uç kapağı contası (gevşek cıvatalar veya eskimiş conta); ② Piston kolu contaları aşınmış (piston kolu yüzeyi çizilmiş veya contalar eskimiş); ③ Hasarlı silindir gövdesi ve piston contaları (aşınmış piston veya eskimiş contalar); ④ Gevşek konektörler (titreşim nedeniyle gevşemiş bağlantılar).
Çözümler: ① Uç kapak cıvatalarını sıkın ve conta eskimişse değiştirin; ② Çizilmiş piston kolu yüzeyini onarın ve piston kolu contalarını değiştirin; ③ Pistonu ve piston contalarını değiştirin; ④ Konektörleri sıkın ve hasarlıysa değiştirin.
Arıza 3: Silindirin çalışması sırasında anormal gürültü
Olası nedenler: ① Piston mili sapması (yanlış montaj veya aşınmış kılavuz halkası); ② Arızalı tamponlama sistemi (tampon vidalarının yanlış ayarlanması veya aşınmış tampon contaları); ③ Silindir haznesi içindeki yabancı maddeler (yetersiz hava beslemesi arıtımı nedeniyle silindir haznesine giren yabancı maddeler); ④ Solenoid valf değiştirme etkisi (hızlı solenoid valf yanıt hızı veya tamponlama cihazının olmaması).
Çözümler: ① Silindir montaj konumunu düzeltin ve aşınmış kılavuz halkasını değiştirin; ② Tampon vidalarını yeniden ayarlayın ve aşınmışsa tampon contalarını değiştirin; ③ Silindir namlusunu temizleyin ve hava beslemesinin arıtılmasını geliştirin; ④ Gaz akış hızını azaltmak için solenoid valf çıkışına bir kısma valfi takın veya tamponlama işlevi olan bir solenoid valf seçin.
Arıza 4: Manyetik anahtar algılama hatası
Olası nedenler: ① Yanlış manyetik anahtar montaj konumu (pistondaki manyetik halka ile hizalanmamış); ② Manyetik halkanın manyetikliğini giderme (yüksek frekanslı başlatma-durdurma veya yüksek sıcaklık ortamından dolayı manyetik halkanın manyetik gücü azalır); ③ Manyetik anahtar arızası (bobin yanması veya algılama bileşeni hasarı); ④ Parazit faktörleri (güçlü manyetik alan veya yakındaki yüksek frekanslı ekipman paraziti).
Çözümler: ① Manyetik halkayla hizalamayı sağlamak için manyetik anahtarın montaj konumunu ayarlayın; ② Manyetikliği giderilmiş manyetik halkayı değiştirin; ③ Manyetik anahtarı değiştirin; ④ Güçlü manyetik alanlardan veya yüksek frekanslı ekipmanlardan uzak tutun veya parazit önleyici bir manyetik anahtar seçin.
V. Yaygın Uygulama Senaryolarının Derinlemesine Analizi: Çalışma Koşullarına Göre Pratik Çözümler
Pnömatik silindirlerin çeşitli endüstrilerde uygulanması, belirli çalışma koşullarına göre optimize edilmiş tasarım gerektirir. Silindirlerin seçimi, kurulumu, devreye alınması ve parametre ayarları senaryolara göre önemli ölçüde farklılık gösterir. Aşağıda dört tipik endüstri için temel uygulama parametrelerinin özet tablosu ve ardından ayrıntılı pratik çözümler yer almaktadır:
| Sanayi Alanı | Temel Gereksinim | Önerilen Silindir Tipi | Temel Parametre Gereksinimleri | Kurulum ve Bakım |
| Elektronik Üretim | Yüksek Hassasiyetli Düşük Titreşim | Minyatür Kılavuzlu, Temiz Oda Silindirleri | Çap 12-25 mm, Tekrarlama Doğruluğu ±0,02 mm, Temizlik ISO Sınıfı 5 | Kurulum: Lazer paralellik kalibrasyonu (≤0,01 mm/m), PTFE boruları Bakım: Aylık yüzey temizliği, Üç ayda bir conta kontrolü |
| Otomotiv İmalatı | Yüksek Yük Uzun Hizmet Ömrü | Ağır Hizmet, Kremayer ve Pinyonlu Döner | Çap 80-125mm, Tork ≥50N·m, Mukavemet ≥800MPa | Kurulum: Dübel pimi bağlantısı (boşluk ≤0,03mm), Güçlendirilmiş kılavuzlar Bakım: Vardiya başına çubuk yağlaması, Haftalık tampon temizliği |
| Gıda Ambalajı | Kirlilik İçermeyen Kolay Temizlik | Paslanmaz Çelik, Yapışmaz Kaplamalı | Gövde SUS316L, Ra ≤0,8μm, FDA Mühürleri | Kurulum: Ürün yolundan uzağa, Gıdaya uygun boru (Üç ayda bir değiştirme) Bakım: Aylık mikrobiyal test, Altı aylık uyumluluk kontrolü |
| Lojistik ve Depolama | Yüksek Hız Yüksek Güvenilirlik | Yüksek Hızlı, İnce Silindirler | Delik çapı 32-63 mm, hız 30-50 devir/dak, yorulma direnci ≥1 milyon devir | Şunları takın: Yüzer bağlantılar (±3°), Hızlı egzoz valfleri Bakım: Aylık hat aşınma kontrolü, Üç ayda bir zamanlama optimizasyonu |
1. Elektronik İmalat Endüstrisi: Hassas Montaj Senaryoları için Hassas Kontrol
Cep telefonu anakart kaynağı ve talaş paketleme gibi hassas senaryolarda, silindirlerin "yüksek hassasiyetli düşük titreşim" temel gereksinimleriyle mikron düzeyinde konumlandırma ve sabit hareket elde etmesi gerekir:
Seçim Uyarlaması: Tek şaftlı silindirlerde eksantrik yüklerin neden olduğu konumlandırma sapmalarını önlemek için ±0,02 mm'lik tekrar konumlandırma doğruluğu elde ederek çift kılavuzlu şaft yapısına sahip minyatür kılavuzlu silindirlere (örn. delik çapı 12 mm-25 mm) öncelik verin. Talaş işleme için, talaş pimlerinin tozla kirlenmesini önlemek amacıyla, düşük partikül emisyonlu kaplamalara sahip temiz odaya özel silindirler (ISO Sınıf 5 veya üzeri) seçilmelidir.
Kurulum ve Devreye Alma: Kurulum sırasında, yanal kuvvetlerin hassas bileşenlere zarar vermesini önlemek amacıyla silindir ekseni ile çalışma tezgahı arasındaki paralelliği (hata ≤0,01 mm/m) kalibre etmek için bir lazer hizalama aracı kullanın. Hava akışı titreşiminin hareket stabilitesi üzerindeki etkisini azaltmak için PTFE boru hatları (iç çap 4mm-6mm) kullanılmalıdır; bu arada, çalışma basıncını 0,3-0,4MPa'da sabitlemek için silindir hava girişine hassas bir basınç regülatörü (doğruluk ±0,005MPa) takılmalıdır, böylece basınç dalgalanmalarından kaynaklanan kaynak sapmaları önlenir.
Parametre Optimizasyonu: Hız kontrolü için egzoz kısma özelliğini kullanın, hızı bir mikro gaz kelebeği valfi aracılığıyla 30-50 mm/s'ye ayarlayın ve strok sonu darbesinden kaynaklanan talaş yer değiştirmesini önlemek için esnek tampon pedleriyle (sertlik 50-60 Shore A) eşleştirin. Kaynak istasyonlarında, temas basıncını gerçek zamanlı olarak izlemek için silindir piston çubuğunun ucuna bir basınç sensörü takılabilir (genellikle 5-10N'de kontrol edilir) ve basınç anormal olduğunda talaşı basınç hasarından korumak için sistem derhal kapanacaktır.
2. Otomotiv İmalat Endüstrisi: Ağır Yük Taşıma Senaryoları için Stabilite Güvencesi
Otomotiv gövde kaynağı ve şasi montajı gibi senaryolarda, silindirlerin ağır yüklere (50-200 kg) dayanması ve "yüksek yükte uzun hizmet ömrü" temel gereksinimleriyle sık sık çalışması gerekir:
Seçim Uyarlaması: Uzun süreli ağır yükler altında piston çubuğunun bükülmesini önlemek için, krom kaplamalı (kaplama kalınlığı 20-30μm) 45# çelikten yapılmış piston çubuklarına ve ≥800MPa basınç dayanımına sahip ağır hizmet tipi silindirleri (delik çapı 80mm-125mm) seçin. Gövde çevirme için (örneğin, 90° döndürme ve taşıma), kremayer ve pinyonlu döner silindirler (tork ≥50N·m), güç kesildiğinde gövdenin kaymasını önlemek için elektromanyetik frenlerle eşleştirilmelidir.
Kurulum ve Devreye Alma: Yük taşıma mukavemetini sağlamak için kurulum braketleri ≥10 mm kalınlığında Q235 çelik plakalardan kaynaklanmalıdır; Gevşek cıvataların neden olduğu hareket sapmalarını önlemek için silindir ile braket arasındaki bağlantıda tespit pimi cıvataları (bağlantı boşluğu ≤0,03 mm) kullanılmalıdır. Şasi konveyör hatlarında, milsiz silindirler güçlendirilmiş kılavuz raylarla donatılmalı (yük taşıma kapasitesi ≥300kg) ve kaydırıcının aşırı hareket nedeniyle uç kapağa çarpmasını önlemek için kılavuz rayların her iki ucuna sınır blokları takılmalıdır.
Bakım Optimizasyonu: Aşınmayı azaltmak için yüksek sıcaklık gresi (-30°C ila 150°C sıcaklık direnci) uygulayarak piston kolu yüzeyinin yağlama durumunu her vardiyada (8 saat) kontrol edin; Tampon bölmesindeki kirleri temizlemek için silindir uç kapağını haftalık olarak sökün ve tampon arızasından kaynaklanan darbe hasarını önlemek için eskiyen tampon contalarını (genellikle poliüretan) değiştirin.
3. Gıda Ambalaj Endüstrisi: Hijyenik Senaryolara Uygunluk Tasarımı
Gıda doldurma ve ambalaj kapatma gibi senaryolarda silindirlerin, "kirlilik içermeyen kolay temizlik" temel gereksinimleriyle birlikte hijyen standartlarını (örn. FDA sertifikası) karşılaması gerekir:
Seçim Uyarlaması: Gıda kalıntılarının yapışmasını önlemek için cilalı yüzeye (pürüzlülük Ra ≤0,8μm) sahip paslanmaz çelik silindirleri (silindir namlu malzemesi SUS316L) seçin; Zararlı maddelerin salınmasını önlemek için contalar gıda sınıfı flor kauçuktan (FDA 21 CFR Bölüm 177'ye uygun) yapılmalıdır. Sos dolumu için sos kalıntısını azaltacak yapışmaz kaplamalı silindirler (örn. Teflon kaplama) seçilmelidir.
Kurulum ve Devreye Alma: Sızan basınçlı hava nedeniyle gıdanın kirlenmesini önlemek için silindirler gıda taşıma yollarından uzağa kurulmalıdır; Boru hatlarında, yaşlanma nedeniyle partikül salınımını önlemek için üç ayda bir değiştirilen gıda sınıfı silikon tüpler (iç çap 8 mm - 10 mm) kullanılmalıdır. Akaryakıt istasyonlarında, silindir ile dolum vanası arasındaki bağlantıda sökme ve temizlemeyi kolaylaştırmak amacıyla hızlı bağlantı parçaları kullanılmalı; Her temizlikten sonra, kalan nemin neden olduğu paslanmayı önlemek için silindirin içini kurutmak üzere basınçlı hava kullanılmalıdır.
Uyumluluk Testi: Aylık olarak silindir yüzeyinde mikrobiyal test yapın (toplam bakteri sayısı ≤10CFU/cm²); test başarısız olursa, gıda sınıfı dezenfektanla (örn. sodyum hipoklorit solüsyonu) ıslatın ve temizleyin, ardından saf suyla durulayın. Gıdayla temas eden malzeme standartlarına uygunluğu sağlamak için altı ayda bir malzeme uyumluluk testleri yapması için üçüncü taraf bir kuruluşa güvenin.
4. Lojistik ve Depolama Endüstrisi: Sıralama ve Taşıma Senaryoları için Verimli Operasyon
Ekspres sınıflandırma ve raf istifleme gibi senaryolarda, silindirlerin "yüksek hızda yüksek güvenilirlik" temel gereksinimleriyle birlikte yüksek frekanslı harekete (dakikada 30-50 döngü) ulaşması gerekir:
Seçim Uyarlaması: Atalet kuvvetini azaltmak için hafif alüminyum alaşımdan (yoğunluk 2,7 g/cm³) yapılmış pistonlara sahip yüksek hızlı silindirleri (delik çapı 32 mm-63 mm) seçin; Yüksek frekanslı hareket altında düzgün çalışmayı sağlamak için contalar düşük sürtünmeli poliüretandan (sürtünme katsayısı ≤0,1) yapılmalıdır. Tasnif konveyörleri için, kurulum alanından tasarruf etmek amacıyla ince silindirler (yükseklik ≤40 mm) seçilmeli ve egzoz süresini %50 azaltmak ve hareket hızını artırmak için hızlı egzoz valfleri eşleştirilmelidir.
Kurulum ve Devreye Alma: Silindir ile ayırma mekanizması arasındaki bağlantı, kurulum hatalarını telafi etmek (±3° açısal sapmaya izin vererek) ve yanal kuvvetlerin neden olduğu sıkışmayı önlemek için yüzer bağlantılar kullanmalıdır; Boru hatları, yüksek frekanslı bükülme nedeniyle kopmayı önlemek için ≥1 milyon döngü yorulma direncine sahip yüksek basınçlı poliüretan tüpler (çalışma basıncı ≤1,2MPa) kullanmalıdır. İstifleme istasyonlarında, piston konumunu gerçek zamanlı olarak geri bildirmek ve hassas istiflemeyi sağlamak için istifleyici kontrol sistemi ile etkileşime girmek için silindire konum sensörleri (tepki süresi ≤1 ms) kurulmalıdır.
Verimlilik Optimizasyonu: PLC programlama yoluyla silindir hareket sırasını optimize edin. Örneğin, sıralama senaryolarında, hareket gecikmesini azaltmak için silindir hava girişini 0,1 saniye önceden açın; Aynı zamanda, atölye gürültü standartlarına uygun olarak gürültüyü 70 dB'nin altında kontrol ederken hızı garantilemek için silindir egzoz portuna susturucu gaz kelebeği valfleri takın.
VI. Acil Durum Sorun Giderme Becerileri: Hızlı Üretim Kurtarma için Pratik Yöntemler
Üretim sırasında ani silindir arızaları üretim hattının aksamasına neden olabilir. Acil durum sorun giderme becerilerinde uzmanlaşmak, arıza teşhisi ve onarım süresini önemli ölçüde kısaltabilir. Aşağıda genel hataları ve ilgili çözümleri özetleyen ve ardından ayrıntılı işlemleri içeren bir tablo bulunmaktadır:
| Arıza Türü | Yaygın Nedenler | Acil Durum Müdahale Tedbirleri | Takip Tedavi Önerileri | Önlemler |
| Hava Limanı Sızıntısı | Gevşek Bağlantı Elemanları, Hasarlı Boru Hatları | Bağlantı parçalarını (15-20N·m) sıkın ve Teflon bantla sarın; Hasarlı boru hatlarını kesin ve yeniden bağlayın | Eskiyen boru hatlarını değiştirin, bağlantının sıkılığını düzenli olarak kontrol edin | Teflon bant diş dönüşüyle aynı yönde sarılır, boru hattı yerleştirme derinliği ≥10mm |
| Uç Kapağı Sızıntısı | Gevşek Cıvatalar, Hasarlı Contalar | Cıvataları çapraz olarak sıkın, ince bakır levhalar ekleyin; yüksek sıcaklıkta sızdırmazlık maddesi uygulayın (30 dakika içinde sertleşir) | Contaları değiştirin, silindir namlu conta kanalının aşınmasını kontrol edin | Sızdırmazlık maddesi yüksek sıcaklığa dayanıklı olmalı, kürlenmeden önce hava beslemesi olmamalıdır |
| Piston Çubuğu Sıkışması | Aşınmış Kılavuz Halkaları, Bükülmüş Kılavuz Milleri | Lityum bazlı gres uygulayın ve tekrar tekrar itin; kılavuz millerini hafifçe düzeltin (zaman başına ≤0,1 mm) | Kılavuz halkalarını değiştirin, ciddi şekilde bükülmüşse kılavuz millerini değiştirin | Düzleştirme sırasında eşit kuvvet uygulayın, bileşenlere aşırı kuvvetle zarar verilmesini önleyin |
| Piston Yapışması | Silindir Namlusundaki Yabancı Maddeler, Deforme olmuş Contalar | Silindir namlusunu susuz etanolle silin, contaları geçici olarak kullanım için ters çevirin | Silindir namlusunu iyice temizleyin, deforme olmuş contaları değiştirin | Aşındırıcı solventlerden kaçının, temizledikten sonra iyice kurulayın |
| Hava Besleme Kesintisi | Hava Kompresörü Arızası, Tıkalı Boru Hatları | Yedek hava kompresörüne geçin, geçici besleme için şişelenmiş hava kullanın; ters temizleme boru hatları | Hava kompresörlerini onarın, tıkalı boru hatlarını değiştirin | Şişelenmiş hava basıncı 0,5MPa'ya ayarlandı, personelden uzaklaştırıldı |
| Solenoid Valf Arızası | Sıkışmış Valf Çekirdeği, Yanmış Bobinler | Valf çekirdeğini temizleyin, yedek solenoid valfle değiştirin; manuel hava valfi ile kontrol | Solenoid valf bobinlerini onarın, valf çekirdeklerini düzenli olarak temizleyin | Manuel kontrol sırasında özel personel denetimi, yanlış çalışmayı önleyin |
| Manyetik Anahtar Arızası | Manyetik Halka Demanyetizasyonu, Anahtar Arızası | Güçlü manyetik tabakalar takın, mekanik tıpalar takın; PLC gecikme kontrolü | Manyetik halkaları ve anahtarları değiştirin, algılama konumlarını kalibre edin | Gerçek hareket hızıyla eşleşen gecikme süresi, aşırı ilerlemeyi önleyin |
1. Ani Sızıntı Arızaları: Geçici Sızdırmazlık ve Hızlı Değiştirme
Silindirlerde hava deliği sızıntısı (örn. gevşek bağlantı parçaları) veya uç kapağı sızıntısı (örn. hasarlı contalar) meydana geldiğinde, üretim kısıtlamaları nedeniyle parçalar hemen değiştirilemiyorsa, üretime devam etmek için geçici önlemler alınabilir:
Hava Portu Sızıntısı Acil Durum: Bağlantı parçaları gevşekse, bunları bir anahtarla sıkın (tork, kılavuzda belirtildiği gibi, genellikle 15-20N·m). Sıkma sonrasında sızıntı devam ediyorsa, Teflon bandı sarın (diş dönüş yönü ile aynı yönde 3-5 tur) ve yeniden sıkın. Boru hatları hasar görmüşse, hasarlı bölümü kesmek için hızlı bağlantı parçaları kullanın ve hava beslemesini geçici olarak yeniden sağlamak için boru hattını yeniden bağlayın (giriş derinliğinin ≥10 mm olduğundan emin olun); üretim molaları sırasında boru hattının tamamını değiştirin.
Uç Kapağı Sızıntısı Acil Durum: Uç kapağı cıvataları gevşekse, bunları çapraz sırayla sıkmak için bir tork anahtarı kullanın (tork sapması ≤%5). Sızıntı devam ederse, sızdırmazlığı arttırmak için uç kapak ile silindir silindiri arasına ince bir bakır levha (0,1-0,2 mm kalınlığında) yerleştirin. Contalar hasar görmüşse ve yedek parça mevcut değilse, conta oluğuna yüksek sıcaklıkta sızdırmazlık maddesi (örn. silikon sızdırmazlık maddesi) uygulayın ve sızdırmazlık maddesi sertleştikten sonra (yaklaşık 30 dakika) geçici olarak kullanıma devam edin; Üretim molaları sırasında contaları derhal değiştirin.
2. Hareket Sıkışma Hataları: Geçici Yağlama ve Kirliliğin Temizlenmesi
Silindirlerde piston kolu sıkışması (örneğin, aşınmış kılavuz halkaları) veya piston sıkışması (örneğin, silindir kovanındaki kirlilikler) meydana geldiğinde, geçici uygulama hareketi eski haline getirebilir ve üretim hattının uzun süreli aksama süresini önleyebilir:
Piston Çubuğu Sıkışması Acil Durum: Öncelikle hava beslemesini kapatın ve piston çubuğunu manuel olarak itin. Önemli bir direnç hissedilirse, piston kolu yüzeyine az miktarda yağlama gresi (örn. lityum bazlı gres) uygulayın ve kılavuz halkalarını yağlamak için piston çubuğunu tekrar tekrar (10-20 kez) itin. Sıkışma devam ederse kılavuz milinin eğilip bükülmediğini kontrol edin; hafifçe bükülmüşse, hareketi geçici olarak yeniden sağlamak için bir düzleştirme aleti kullanarak yavaşça düzeltin (ayar başına ≤0,1 mm) ve kılavuz milini daha sonra değiştirin.
Piston Sıkışması Acil Durum: Hava beslemesini kapatın, silindir uç kapağını sökün ve silindir kovanının iç duvarını bir el feneri ile inceleyin. Yabancı maddeler (örn. metal talaşı) bulunursa, iç duvarı susuz etanole batırılmış yumuşak bir bezle silin (silindir namlusunu çizmekten kaçının). Aynı zamanda piston contalarının hasarlı olup olmadığını kontrol edin; Contalar deforme olursa geçici olarak tersine çevrilebilir (yalnızca acil kullanım için; uzun süreli kullanımda değiştirme gerekir), ardından üretime geçici olarak devam etmek için silindiri yeniden monte edin.
3. Hareketsizlik Arızaları: Hızlı Teşhis ve Alternatif Çözümler
Silindirler tamamen hareket edemediğinde (örn. solenoid valf arızası veya hava besleme kesintisi), arıza noktasını hızla tespit edin. Acil onarım mümkün değilse üretimi sürdürmek için alternatif çözümler kullanılabilir:
Hava Beslemesi Kesintisi Acil Durum: Hava kompresörünün kapalı olup olmadığını kontrol edin. Hava kompresörü arızalanırsa, yedek hava kompresörüne (varsa) geçin veya geçici besleme için şişelenmiş basınçlı hava (basınç 0,5 MPa'ya ayarlanmış) kullanın. Boru hatları tıkalıysa, tıkanıklığı temizlemek ve hava akışını yeniden sağlamak için boru hattını ters yönde (silindir ucundan solenoid valf ucuna kadar) basınçlı havayla temizleyin.
Solenoid Valf Arızası Acil Durum: Solenoid valfi sökün ve valf çekirdeğinin sıkışıp sıkışmadığını kontrol edin. Sıkışmışsa valf göbeğini susuz etanolle temizleyin (aşındırıcı solventlerden kaçının); Valf yeniden takıldıktan sonra hala arızalanıyorsa, geçici olarak yedek bir solenoid valfle değiştirin (tutarlı voltaj ve delik çapından emin olun). Yedek solenoid valf yoksa, çift etkili silindirler için, hava girişini ve çıkışını kontrol etmek için bir hava valfini (örneğin küresel valf) manuel olarak çalıştırın ve arıza çözülene kadar geçici olarak temel hareketi sürdürün.
4. Manyetik Anahtar Arızası Acil Durum: Geçici Algılama ve Alternatif Konumlandırma
Manyetik anahtarlar piston konumunu tespit edemediğinde (örneğin, manyetik halkanın mıknatıslığının giderilmesi veya anahtar arızası), üretim güvenliğini sağlamak için geçici algılama yöntemleri kullanılabilir:
Manyetik Halkanın Manyetikliğini Giderme Acil Durum: Manyetik alan gücünü artırmak ve manyetik anahtarın algılama fonksiyonunu geçici olarak geri yüklemek için pistona karşılık gelen konuma güçlü bir manyetik tabaka (örn. neodimyum-demir-bor manyetik levha) takın. Manyetik tabaka etkisizse, silindir strokunun sonuna mekanik bir durdurucu takın ve konum algılama için manyetik anahtarı değiştirmek üzere durdurucu aracılığıyla bir limit anahtarını tetikleyerek pistonun aşırı hareket darbesini önleyin.
Anahtar Arızası Acil Durum: Yedek bir manyetik anahtarla değiştirin (tutarlı model olduğundan emin olun). Yedekleme anahtarı mevcut değilse, pozisyon algılamayı geçici olarak değiştirmek için PLC programı aracılığıyla gecikme kontrolünü ayarlayın (silindir hareket süresine göre gecikmeleri ayarlayın, örneğin uzatma için 1 saniye, geri çekme için 0,8 saniye). Aynı zamanda, anormal hareketin neden olduğu ekipman hasarını önlemek için personelin sahayı izlemesini sağlayın.
VII. Pnömatik Silindir Kurulumu ve Devreye Almada Yaygın Yanılgılar: Tehlikeler ve Kaçınma Yöntemleri
Tüpün kurulumu ve devreye alınması sırasında yanlış çalıştırma, servis ömrünün kısalmasına, sık sık operasyonel arızalara ve hatta ekipman güvenliği tehlikelerine yol açabilir. Aşağıda, tehlikeleri vurgulamak için pratik vakalarla analiz edilen altı yaygın yanılgı yer almakta ve pratik kaçınma çözümleri sunulmaktadır:
1. Kurulum Sırasında Eş Eksenliliğin Göz ardı Edilmesi, Zorla Hizalamanın Eksantrik Yük Hasarına Neden Olması
Yaygın Yanılgı: Silindir montajı sırasında piston kolu ile yük arasındaki eş eksenlilik kalibre edilmez; silindir doğrudan cıvatalarla sabitlenmiştir veya ekipman braketinin yetersiz hassasiyeti nedeniyle silindir ekseni yük hareket yönünden sapmaktadır (0,5 mm/m'yi aşmaktadır). Örneğin bir elektronik fabrikasında braket kaynak sapması, talaş işleme silindirinin kurulumu sırasında 1,2 mm/m'lik bir eşeksenlilik hatasına neden oldu. 1 haftalık çalışmanın ardından piston kolu önemli ölçüde bükülmüş, contalar aşınmış ve sızdırmıştı.
Tehlike Analizi: Eş eksenlilik sapması, silindirin yanal kuvvetlere maruz kalmasına neden olarak piston çubuğu ile kılavuz halkası arasındaki sürtünmeyi artırır. Contalar dengesiz bir şekilde sıkıştırılarak sızıntının normal şartlara göre 3-5 kat artmasına neden olur. Ciddi durumlarda piston kolu bükülebilir ve silindir silindiri çizilebilir, bu da servis ömrünü normalin 1/3'üne kadar azaltır.
Kaçınma Yöntemleri:
Kurulumdan önce, silindir eksenini ve yük hareket yönünü kalibre etmek için bir lazer eşeksenlilik dedektörü kullanın ve sapmanın ≤0,1 mm/m olmasını sağlayın. Ekipman braketinin hassasiyeti yetersizse, silindir ile braket arasına ayar şimleri (kalınlık 0,1-0,5 mm) ekleyin ve eş eksenli olana kadar kademeli olarak ince ayar yapın.
Uzun stroklu silindirler (>500 mm) için, yanal kuvvetleri dağıtmak üzere piston çubuğunun ucuna bir kılavuz yatak takın. Yükte hafif bir salınım varsa, ±5°'lik açısal telafiye izin veren küresel yataklı muylu montaj yöntemini seçin.
2. Hareket Performansını Etkileyen Boru Hatlarının Rastgele Seçimi, Uyumsuz Çaplar
Yaygın Yanılgı: Boru hatlarının yalnızca hava tedariki amacına hizmet ettiği varsayılır, bu nedenle küçük çaplı veya uygun olmayan malzemeye sahip boru hatları rastgele seçilir. Örneğin, bir otomobil parçaları fabrikası, 80 mm iç çaplı bir silindirin 10 mm'lik boru hattını 6 mm'lik bir boruyla değiştirdi; bu da silindir uzatma hızının 200 mm/s'den 80 mm/s'ye düşmesine neden oldu ve bu da üretim döngüsünü karşılayamadı. Başka bir fabrika, yüksek sıcaklıktaki (150°C) bir ortamda sıradan poliüretan boru hatları kullandı ve boru hatları 3 saat sonra yumuşadı ve yırtıldı, bu da hava beslemesinin kesilmesine neden oldu.
Tehlike Analizi: Boru hattı çaplarının küçük olması yetersiz hava akışına yol açarak silindir hareket hızını azaltır (çaptaki her 1 mm'lik azalma için hız yaklaşık %20-%30 azalır). Aynı zamanda hava akış direncini artırarak silindirin iki ucu arasındaki basınç farkını genişleterek hareket sıkışmasına neden olur. Uygunsuz malzemeler boru hattının eskimesini ve yırtılmasını hızlandırır ve hatta çevreyi kirletecek zararlı maddeler açığa çıkarabilir (örneğin, sıradan kauçuk boru hatları, gıda atölyelerindeki plastikleştiricilerin salınmasına neden olur).
Kaçınma Yöntemleri:
Aşağıdaki formüle bakarak boru hattı çapını silindir iç çapı ve hareket hızı gereksinimlerine göre belirleyin: Boru hattı çapı (mm) ≈ Silindir iç çapı (mm) × 0,12 (örneğin, 80 mm'lik bir delik çapı, 10 mm'lik bir boru hattı çapına karşılık gelir). Yüksek hız gerekiyorsa (>300 mm/s), çap uygun şekilde artırılabilir (örneğin, 80 mm iç çaplı bir silindir 12 mm'lik bir boru hattı kullanır).
Boru hattı malzemelerini ortam sıcaklığına göre seçin: Normal sıcaklık (-10°C ila 60°C) için poliüretan boru hatları, orta sıcaklık (-20°C ila 120°C) için naylon boru hatları, yüksek sıcaklık (-30°C ila 200°C) için politetrafloroetilen boru hatları ve aşındırıcı ortamlar için paslanmaz çelik oluklu borular.
3. Kör Basınç Ayarı, Aşırı Basınç Çalışması veya Yetersiz Basınç
Yaygın Yanlış Kanı: Hizmete alma sırasında, hava besleme basıncı, hareket hızının takip edilmesi amacıyla silindirin nominal basıncının üzerine ayarlanır (örneğin, nominal 0,6MPa'dan 0,8MPa'ya ayarlanarak); veya "enerji tasarrufu" için basınç 0,2MPa'nın altına düşürülür, bu da yükün itilememesiyle sonuçlanır. Örneğin, bir lojistik sınıflandırma hattı, silindir basıncını 0,9 MPa'ya ayarladı ve 1 ay sonra, contaların tamamen arızalanmasıyla birlikte silindir haznesinin iç duvarında plastik deformasyon olduğu tespit edildi. Başka bir fabrika basıncı 0,15 MPa'ya düşürerek silindirin 20 kg'lık yükü itememesine ve ayırıcının sık sık kapanmasına neden oldu.
Tehlike Analizi: Aşırı basınç çalışması, silindirin iç basıncının tasarım yatak sınırını aşmasına neden olur, bu da silindir gövdesinin genleşmesine ve deformasyonuna, uç kapağı conta oluğunun hasar görmesine ve sızıntıda keskin bir artışa yol açar. Aynı zamanda piston çubuğu aşırı itme kuvvetine maruz kalır; yük sıkışırsa piston çubuğu kırılmaya eğilimlidir. Yetersiz basınç, silindir çıkış kuvvetinin yük gereksinimlerini karşılamamasına neden olur, hareket durgunluğuna ve hatta "sürünmeye" (düzensiz hız) neden olur ve bu da üretim doğruluğunu etkiler.
Kaçınma Yöntemleri:
Devreye almadan önce, nominal çalışma basıncı aralığını (genellikle 0,4-0,6MPa) doğrulamak için silindir kılavuzuna bakın ve hassas bir basınç regülatörü aracılığıyla basıncı nominal değerin %80-90'ına ayarlayın (örneğin, nominal 0,6MPa için 0,5MPa ayarı). Bu, aşırı basınç hasarını önlerken yeterli çıkış gücü sağlar.
Basınç ayarı gerekiyorsa, yük hesaplamasıyla birleştirilmelidir: Gerçek test yoluyla minimum etkin basıncı (yükü itebilecek ve stabil hareketi sağlayabilecek en düşük basınç) belirleyin ve nihai basıncı ayarlamak için buna dayalı olarak %10-%15'lik bir marj ekleyin. Örneğin, 20 kg'lık bir yatay yükü itmek için minimum etkili basınç 0,3 MPa olarak test edilirse son basınç 0,33-0,35 MPa'ya ayarlanır.
4. Yanlış Tampon Ayarı, Strok Sonu Etkisi veya Aşırı Arabelleğe Alma
Yaygın Yanlış Kanı: Tampon ayarı sırasında, tampon vidası ya tamamen kapalıdır (tamponlama yok) ya da maksimuma kadar sıkılmıştır (aşırı tamponlama). Örneğin, bir elektronik fabrikası talaş montaj silindirini devreye alırken tamponu kapattı, bu da piston kolunda 50N'lik strok sonu darbe kuvveti oluşmasına ve talaşların sık sık çatlamasına neden oldu. Başka bir fabrika tamponu maksimuma kadar sıkarak silindir uzatma süresini 0,5 saniyeden 2 saniyeye çıkardı ve bu da montaj verimliliğini etkiledi.
Tehlike Analizi: Tamponlamanın olmaması, silindirin strok sonunda uç kapağa yüksek hızda, normalden 5-8 kat daha yüksek bir darbe kuvvetiyle çarpmasına neden olur. Bu sadece dahili bileşenlere (örn. tampon contaları, uç kapakları) zarar vermekle kalmaz, aynı zamanda titreşimi ekipman gövdesine ileterek çevredeki hassas bileşenlerin (örn. sensörler, servo motorlar) doğruluğunu etkiler. Aşırı tamponlama, tampon odasından hava tahliyesini bloke ederek silindirin hareket hızını önemli ölçüde azaltır ve hatta "durgunluğa" neden olur, bu da amaçlanan hareketin tamamlanmasını engeller.
Kaçınma Yöntemleri:
İlk ayarlama sırasında tampon vidasını maksimuma kadar sıkın, ardından 1,5-2 tur gevşetin; bu noktada tampon kuvveti orta düzeydedir. Daha sonra strok sonu etkisini hissetmek için piston çubuğunu elle itin. Etki belirginse, darbe kaybolana ve hareket düzgün hale gelinceye kadar tampon vidasını kademeli olarak (her seferinde 1/4 tur) sıkın.
Yüksek hızlı silindirler (hız >500 mm/s) veya ağır yük silindirleri (yük >100 kg) için harici bir hidrolik amortisör kullanılmalıdır. Amortisörün sönümleme düğmesi ayarlanarak strok sonunda silindir hızı 500 mm/s'den 50 mm/s'nin altına düşürülebilir ve darbe kuvveti 10N dahilinde kontrol edilebilir.
5. Manyetik Anahtar Kurulum Konumu Sapması, Algılama Arızası
Yaygın Yanlış Kanı: Manyetik anahtarları takarken, konum gerçek piston strokuna göre ayarlanmadan yalnızca çıplak gözle değerlendirilir veya silindir duvarıyla arasındaki boşluk 5 mm'yi aşar. Örneğin, bir paketleme fabrikası manyetik anahtarı silindir strokunun ortasına yerleştirdi, ancak gerçek piston yük direnci nedeniyle bu konuma ulaşamadı ve bu da anahtarın hiçbir zaman sinyal alamamasına neden oldu. Başka bir fabrikada kurulum sırasında 8 mm'lik bir boşluk vardı ve anahtar sıklıkla "yanlış algılama" (piston olmadığında bir sinyali tetikleme) sorunuyla karşılaşıyordu.
Tehlike Analizi: Manyetik anahtar konumu sapması, silindir hareketinin doğru şekilde algılanmasını engeller ve ekipman kontrol sistemi, silindirin yerinde olup olmadığını belirleyemez. Bu, "yanlış çalışmaya" (örneğin iş parçasının kelepçelenmeden hareket ettirilmesi) veya "kapanmaya" (silindir yerinde ancak anahtar bunu algılayamıyor) yol açarak üretim verimliliğini %30'dan fazla azaltabilir. Aşırı boşluklar, anahtarın aldığı manyetik alan gücünü azaltır, algılama hassasiyetini azaltır ve %20'ye kadar yanlış algılama oranına neden olur, bu da ekipmanın stabilitesini ciddi şekilde etkiler.
Kaçınma Yöntemleri:
Kurulumdan önce, pistonu tespit edilmesi gereken konuma (örn. uzatma ucu, geri çekme ucu) manuel olarak itin, ilgili konumu silindirin dış duvarında işaretleyin, ardından manyetik anahtarı, anahtar ile silindir duvarı arasında ≤1 mm boşluk bırakarak işaretlenen konuma sıkıca takın.
Kurulumdan sonra dinamik bir test yapın: Silindiri sürekli olarak 100 döngü boyunca çalıştırın ve anahtarın her seferinde doğru şekilde tetiklenip tetiklenmediğini gözlemleyin. Eksik algılama meydana gelirse, algılama stabil hale gelinceye kadar anahtar konumunda ince ayar yapın (her seferinde 0,5 mm hareket ederek). Eksik algılama hala devam ediyorsa, piston manyetik halkasının manyetikliğinin giderilip giderilmediğini kontrol edin ve gerekiyorsa değiştirin.
6. Devreye Almadan Sonra Basınç Tutma Testini Atlamak, Potansiyel Sızıntıyı Göz Ardı Etmek
Yaygın Yanılgı: Silindir devreye alındıktan sonra, hareket normal olduğu sürece silindir kullanıma alınır ve basınç tutma testi yapılmaz, bu da tespit edilemeyen potansiyel sızıntıya neden olur. Örneğin bir ilaç fabrikası, dolum silindirini devreye aldıktan sonra basınç tutma testi gerçekleştirmedi; 3 gün sonra, uç kapakta hafif bir sızıntı bulundu ve sıvı ilaca basınçlı hava karıştırılarak tüm ürün grubunun hurdaya çıkarılmasına neden oldu. Başka bir fabrikada milsiz bir silindirde gizli sızıntı vardı, bu sızıntı 1 ay içinde %20 daha fazla basınçlı hava tüketiyor ve enerji maliyetlerini artırıyordu.
Tehlike Analizi: Potansiyel sızıntının (sızıntı <5mL/dak) kısa sürede tespit edilmesi zordur, ancak uzun süreli çalışma hava beslemesini boşa harcar (sızan her silindir yılda yaklaşık 500 m³ basınçlı hava tüketir). Aynı zamanda çevreyi de kirletir (örneğin gıda ve ilaç endüstrilerinde sızan hava ürünleri kirletir). Sızıntının elektrikli bileşenlerin yakınında meydana gelmesi halinde, elektrik kısa devrelerine ve güvenlik kazalarına da neden olabilir.
Kaçınma Yöntemleri:
Devreye aldıktan sonra bir basınç tutma testi yapın: Silindir hava giriş valfini kapatın, iç basıncı nominal basıncın %80'inde tutun, silindirin tüm yalıtılmış parçalarına (uç kapakları, hava delikleri, konektörler) sabunlu su uygulayın ve 10 dakika gözlemleyin. Eğer kabarcık oluşmuyorsa sızıntı yoktur; kabarcıklar ortaya çıkarsa sızıntı yerini işaretleyin ve onarın.
Kilit konumlardaki silindirler için (örneğin aseptik dolum, hassas montaj), aylık olarak bir basınç tutma testi yapılmalıdır; normal konumdaki silindirler için test üç ayda bir yapılmalıdır. Potansiyel sızıntı sorunlarını derhal belirlemek ve ele almak için test kayıtları oluşturun.