

Bir Güveniliri Aslında Ne Ayırır? Pnömatik Tutucu Üreticisi Geri kalanından
Kısa cevap: Güvenilir bir pnömatik tutucu üreticisi, pazarlama metniyle değil, ölçülebilir üç şeyle tanımlanır — Binlerce döngü boyunca tekrarlanabilir kavrama kuvveti, toz ve nem girişine dirençli sızdırmaz yapı ve 0,02 mm ile 0,05 mm arasında çene stroku doğruluğu. Kaplama rengi, katalog kalınlığı veya showroom boyutu gibi diğer her şey ikincil öneme sahiptir. Pnömatik tutucu üreticileri arayan alıcılar genellikle iki sorundan birini çözmeye çalışırlar: yüksek hızlı bir hatta çok hızlı aşınan bir tutucu veya farklı yüzey kalitesine sahip parçalar üzerinde tutarlı kuvvet tutamayan bir tutucu. Her iki sorun da üretim aşamasında yapılan tasarım seçimlerine dayanmaktadır; bu nedenle bu kılavuz, genel ürün açıklamalarından ziyade sipariş vermeden önce nelerin kontrol edilmesi gerektiğine odaklanmaktadır.
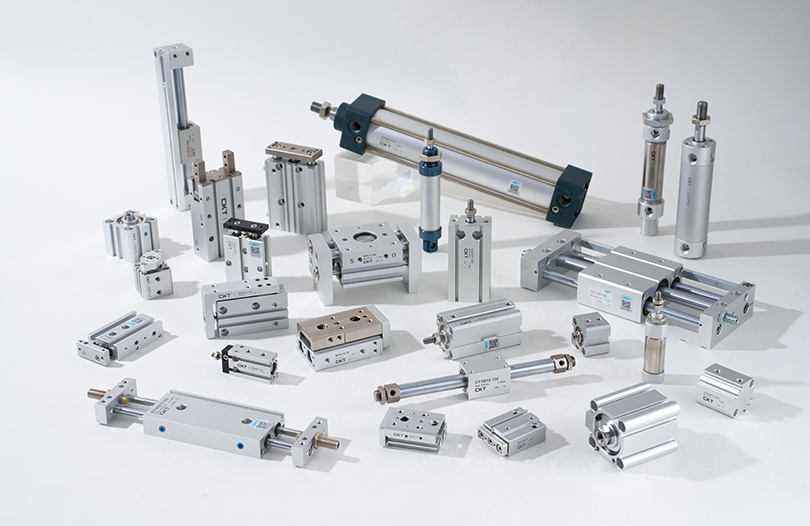
Pnömatik tutucular, tekrarlayan al ve yerleştir işleri için en uygun maliyetli kol sonu takımlama seçeneği olmaya devam ediyor ve elektronik montaj, otomotiv alt bileşen hatları ve paketleme otomasyonu genişlemeye devam ederken talep 2026'da da güçlü kaldı. Zhejiang CKT Pnömatik Co, Ltd kataloğunu tam olarak bu talep eğrisi etrafında oluşturmuş ve tutarlı performansın yanı sıra tutarlı teslimat sürelerine de ihtiyaç duyan OEM entegratörlerini hedefleyen paralel, açısal ve üç çeneli tutucu hatları üretmiştir.
Pnömatik Tutucu Hava Basıncını Aslında Kavrama Kuvvetine Nasıl Dönüştürür?
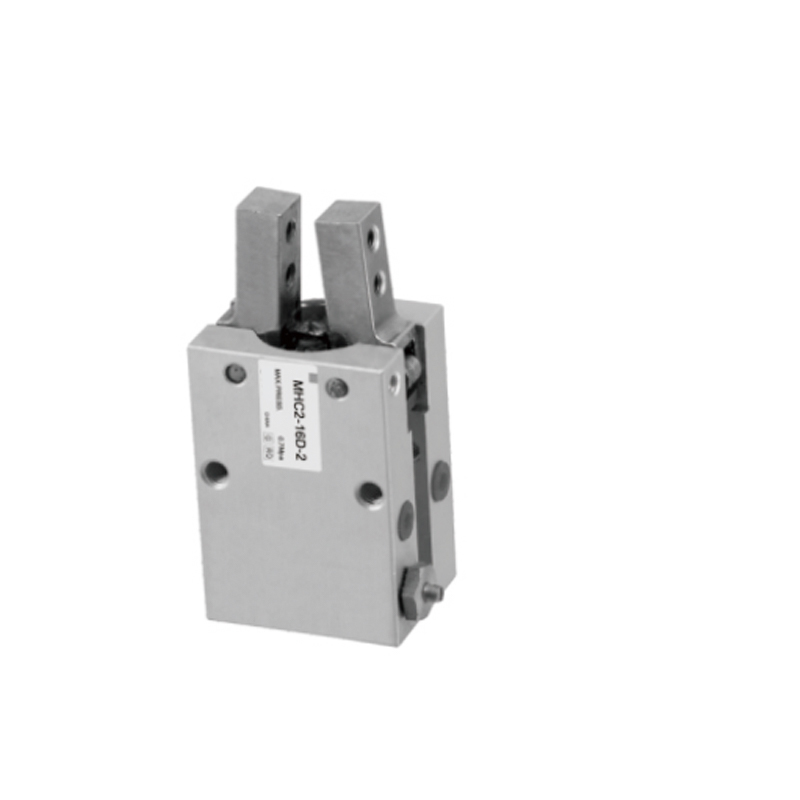
Pnömatik tutucu, basınçlı hava basıncını piston ve kam veya piston ve kremayer mekanizması aracılığıyla doğrusal veya açısal çene hareketine dönüştüren mekanik bir aktüatördür. Hava bir delikten girer, pistonu delik boyunca iter ve bu piston hareketi, mekanik bir bağlantı aracılığıyla çene kapatma kuvvetine dönüştürülür. Bu ilişki basittir ancak spesifikasyon sayfalarını karşılaştıran alıcılar tarafından sıklıkla yanlış anlaşılmaktadır:
Sırayla Temel Bileşenler
- Silindir gövdesi — pistonu barındırır ve doğrudan maksimum teorik kuvveti belirleyen delik çapını tanımlar
- Piston ve çubuk — bir veya her iki taraftan hava basıncını alan hareketli eleman
- Kam veya kremayer ve pinyon bağlantısı - doğrusal piston hareketini paralel veya açısal çene hareketine dönüştürür
- Çene kılavuzları - çene hareketini yanal boşluktan uzak tutan doğrusal yataklar veya kırlangıç kuyruğu kızakları
- Sızdırmazlık elemanları — sahada kuvvet kaybının başlıca nedeni keçe aşınması olduğundan, uzun vadeli güvenilirlikten en sorumlu bileşendir
Entegratörlerin teorik kavrama kuvvetini tahmin etmek için kullandıkları formül: F = P × A × n Burada P, besleme havası basıncını, A etkili piston alanını ve n, parçayla temas halinde olan çenelerin sayısını gösterir. Bu sayı her zaman bir tavandır, bir garanti değildir; gerçek dünyadaki kavrama kuvveti, bağlantıdaki sürtünme kayıplarına bağlı olarak kabaca %15 ila %30 oranında düşer; bu da tam olarak aynı delik çapına sahip iki tutucunun, işleme toleransı ve bağlantı tasarımına bağlı olarak çok farklı performans gösterebilmesinin nedenidir.
Tek Etkili ve Çift Etkili Devreler
Tek etkili tutucular, çeneleri varsayılan konumlarına döndürmek için bir sıkıştırma yayına güvenir; bu, hava basıncının yalnızca tek yönde çalıştığı anlamına gelir. Bu tasarım, güvenlik açısından normalde kapalı bir çene pozisyonunun arzu edildiği daha küçük delik boyutlarında yaygındır, çünkü döngü ortasında hava basıncı kaybolursa parça kavranmış halde kalır. Bunun yerine çift etkili tutucular, havayı iki ayrı port üzerinden pistonun her iki tarafına yönlendirerek, tek etkili devreler için kullanılan daha basit 3/2 yollu valf yerine 5/2 veya 5/3 yollu bir solenoid valfe ihtiyaç duyma pahasına, hem açık hem de kapalı yönde daha tutarlı bir kuvvet üretir.
Akış Kontrolü ve Yastıklamanın Rolü
Her hava portuna takılan akış kontrol valfleri, pistonun ne kadar hızlı hareket edeceğini düzenler; bu, çoğu alıcının varsaydığından daha önemlidir. Hassas bir parça üzerinde çok hızlı kapanan bir çene, parçanın işaretlenmesi veya çatlaması riski taşırken, çok yavaş kapanan bir çene, yüksek hızlı bir alma ve yerleştirme döngüsünde darboğaz haline gelir. Sabit delikler yerine ayarlanabilir akış kontrol portları üreten üreticiler, entegratörlere harici valf donanımı eklemeden çevrim süresini ayarlamaları için daha fazla alan sağlar. Tipik olarak küçük bir elastomer tampon veya dahili bir hava yastığı bölmesi aracılığıyla elde edilen strok sonu yastıklama, tam açık ve tam kapalı konumlarda bağlantıdaki mekanik şoku azaltır; bu, çevrim ömrü derecelendirmelerinde çoğu teknik özellik belgesinde kabul edilenden çok daha fazla ortaya çıkan bir ayrıntıdır.
Üreticilerin Yaygın Olarak Ürettiği Dört Tutucu Türünün Karşılaştırılması
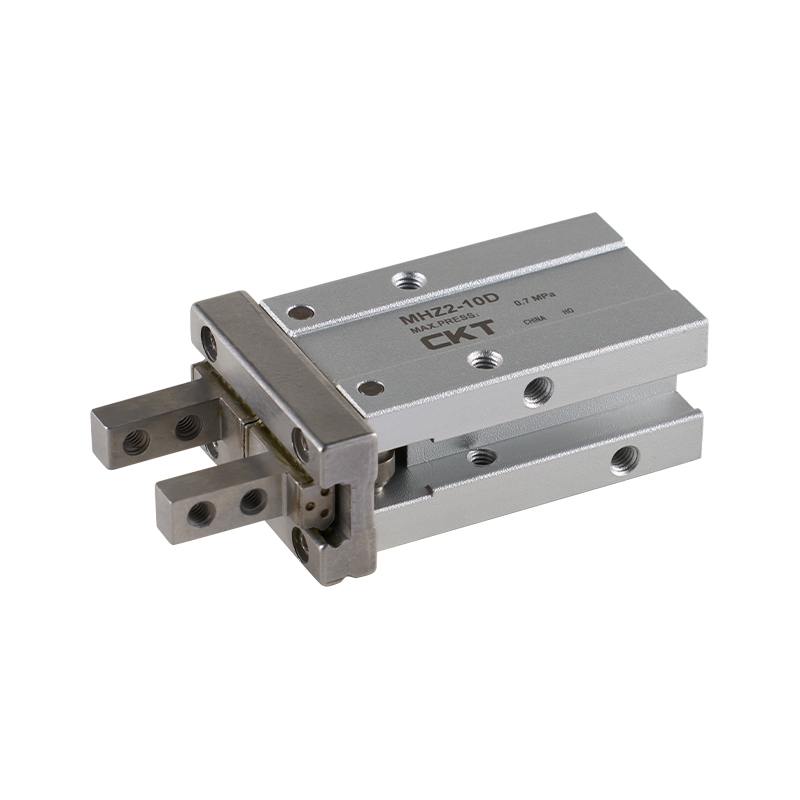
Her pnömatik tutucu aynı şekilde üretilmemiştir ve uygulama için yanlış tipin seçilmesi en yaygın kaynak bulma hatasıdır. Aşağıdaki tablo, 2026 yılında standart kıskaç hatları kataloğunu üreten orta ölçekli Çinli üreticiler tarafından yayınlanan tipik spesifikasyonları yansıtmaktadır.
| Tutucu Tipi | Çene Hareketi | Tipik Delik Aralığı | En Uygun |
|---|---|---|---|
| Paralel (iki çeneli) | Her iki çene simetrik olarak içe doğru hareket eder | 10 mm'den 63 mm'ye | Ortalanmış toplama gerektiren düz veya silindirik parçalar |
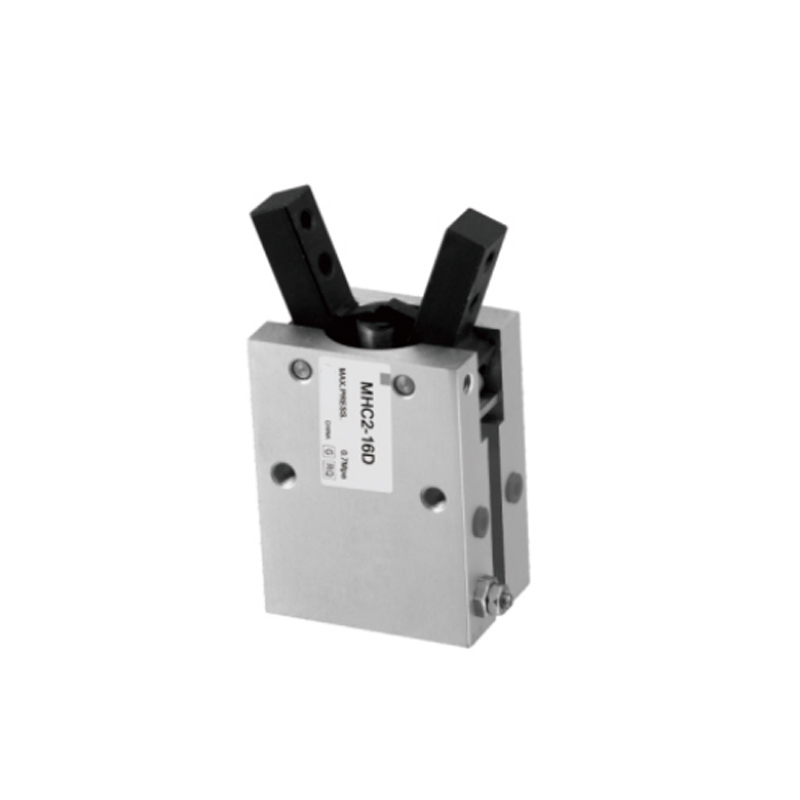
| Açısal | Çeneler bir pivot üzerinde açılır | 16 mm'den 50 mm'ye | Doğrusal çene hareketinin kısıtlandığı kapalı alanlar |
| Üç çene merkezli | Üç çene aynı anda merkeze doğru kapanır | 20 mm'den 80 mm'ye | Kendinden merkezleme gerektiren yuvarlak veya simetrik iş parçaları |
| Geçiş kolu | Çeneler, strok sonunda mekanik geçiş yoluyla kilitlendi | 25 mm'den 100 mm'ye | Hava kaybından sonra bile tutma kuvveti gerektiren ağır parçalar |
Paralel tutucular siparişlerin en büyük payını oluşturuyor çünkü elektronik ve hafif montajdaki çoğu alma ve yerleştirme görevi düz veya kutu şeklinde parçalar içeriyor. Üç çeneli tutucular, yuvarlak stok ve silindirik bileşenlerin hakim olduğu otomotiv ve işleme sektörlerine tedarik sağlayan üreticilerden sürekli talep görüyor.
Gerçekte İhtiyacınız Olan Kavrama Kuvvetinin Hesaplanması
Entegratörlerin takip ettiği bir kural: gerekli kavrama kuvveti minimumda olmalıdır Taşınan parçanın ağırlığının 4 ila 6 katı ve hızlı hareket eden veya konveyörle beslenen bir hat üzerinde ani duruşlar gibi şok yüklere maruz kalan parçalar için daha yüksek. Standart alma ve yerleştirme hızında hareket eden 2 kg'lık bir bileşen, güvenlik marjı olarak tipik olarak 80 N ila 120 N'lik bir kavrama kuvvetine ihtiyaç duyar; yalnızca yer çekiminin gerektirdiği 20 N'luk kavrama kuvvetine değil.
Bu ayrımı anlayan üreticiler, teknik özellikler sayfasında en yüksek teorik gücü belirtmek yerine, teklif aşamasında daha doğru boyutlandırma yönlendirmesi sağlama eğilimindedir. Bu, yalnızca ticari bir şirket yerine doğrudan üreticinin mühendislik ekibiyle çalışmanın daha iyi sonuçlar üretme eğiliminde olduğu bir alandır; çünkü boyutlandırma soruları, yalnızca yayınlanmış delik çapını değil, iç bağlantı geometrisini de bilen birini gerektirir.
Çalışılmış Bir Boyutlandırma Örneği
İki çene temas halindeyken orta düzeyde bir alma ve yerleştirme hızında hareket eden 1,5 kg'lık bir dökme metal braket düşünün. 4 ila 6 kat güvenlik faktörünü kullanarak hedef kavrama kuvveti 59N ile 88N arasına iner. Besleme basıncı 0,5 MPa'da sabitlenirse gerekli etkili piston alanı F = P × A × n'den geriye doğru çalışır: n = 2 çenede, A çözümü, yaklaşık %25'lik bağlantı sürtünme kayıpları tekrar hesaba katıldığında çene başına kabaca 59 ila 88 milimetre kare etkili piston alanı verir. Pratikte bu, bir entegratörün yalnızca kuvveti karşılayacak daha küçük 16 mm'lik bir ünite yerine 20 mm ila 25 mm'lik delikli bir tutucuya yönelmesine işaret eder. hedef, nominal basınç aralığının en üst noktasındadır ve kompresör talebinin en yüksek olduğu sırada atölye hava basıncının dalgalanması durumunda hiçbir güvenlik marjı bırakmaz.
Yüzey Sürtünmesi Matematiği Neden Değiştirir?
Yukarıdaki hesaplamalar, çene parmağı ile parça yüzeyi arasında, işlenmiş metal temasında işlenmiş metal için tipik olarak 0,15 ila 0,3 aralığında orta düzeyde bir sürtünme katsayısını varsayar. Yağlı, cilalı veya toz kaplı yüzeylere sahip parçalar bu katsayıyı önemli ölçüde düşürebilir; bu da aynı teorik kavrama kuvvetinin daha az gerçek tutma kapasitesi anlamına geldiği anlamına gelir. Dokulu veya polimer yüzeyli temas yüzeylerine sahip özel çene parmak uçlarının bu kadar yaygın olarak talep edilmesinin nedeni budur — daha büyük, daha pahalı bir tutucu gövde gerektirmeden etkin sürtünme katsayısını yükseltirler.
Hizmet Ömrünü Belirleyen Malzeme ve Yapı Kalitesi Faktörleri
İki tutucu, teknik özellikler sayfasında aynı görünse de 24 aylık servis süresi boyunca çok farklı performans gösterebilir. Farklılıklar neredeyse her zaman dışarıdan görünen herhangi bir şeyden ziyade malzeme seçimlerinde ve iç toleranslarda gizlidir.
Gövde ve Piston Malzemeleri
Tipik olarak işleme sonrasında anodize edilen alüminyum alaşımlı gövdeler ağırlığa duyarlı uygulamalar için standart olmayı sürdürürken, çene kızaklarının içindeki sertleştirilmiş çelik kılavuz raylar, yüksek çevrim koşulları altında işlenmemiş alüminyum kılavuzlara göre aşınmaya çok daha iyi direnç gösterir. 2 milyonun üzerinde devir sayısına sahip tutucular üreten üreticiler, çene kılavuz rayları için neredeyse her zaman sertleştirilmiş ve taşlanmış çelik kullanır Çünkü çene sürgüsündeki alüminyum-alüminyum teması erken geri tepmenin en yaygın tek kaynağıdır.
Conta Bileşiği Seçimi
Nitril kauçuk (NBR) contalar standart atölye havası ortamlarını yeterince idare eder, ancak işleme hücresi uygulamalarında yaygın olarak ortam sıcaklıklarının 60°C'yi aştığı veya tutucunun soğutma sıvısı buharına maruz kaldığı durumlarda florokarbon (FKM) contalar tercih edilir. Gıdaya bitişik paketleme hatları için pnömatik tutucu üreticilerinden ürün satın alan alıcıların, standart NBR contaları tekrarlanan yıkama döngüleri altında daha hızlı bozulabileceğinden, conta bileşiği uyumluluğunu özellikle doğrulamaları gerekir.
| Bileşen | Standart Malzeme | Yükseltilmiş Seçenek |
|---|---|---|
| Vücut | Anodize alüminyum alaşımı | Aşındırıcı ortamlar için sert eloksallı alüminyum |
| Çene kılavuz rayı | Yüzeyi sertleştirilmiş çelik | Taşlanmış ve krom kaplı çelik |
| Mühürler | NBR (nitril kauçuk) | Yüksek ısıya veya soğutma sıvısına maruz kalma için FKM (florokarbon) |
| Çene parmak uçları | Çelik, sertleştirilmemiş | Parça geometrisine göre özel olarak işlenmiş, genellikle polimer yüzlü |
Hava Tüketimi sonradan akla gelen bir düşünce değil, gerçek bir işletme maliyetidir
Her tutucu döngüsü, delik boyutu ve strok uzunluğuyla orantılı sabit hacimde basınçlı hava tüketir ve basınçlı hava, üretim ve dağıtım kayıpları hesaba katıldığında tipik bir fabrikadaki en pahalı hizmetlerden biridir. Üç vardiya boyunca saniyede bir kez dönen 20 mm çaplı bir tutucu, planlama aşamasında entegratörün bütçesinden önemli ölçüde daha büyük bir kompresör çıktısı payı tüketebilir. Birden fazla pnömatik tutucu üreticisini değerlendiren alıcılar, yalnızca delik çapını değil, nominal strokta döngü başına tipik hava tüketimini de sormalıdır, çünkü aynı deliğe sahip iki tutucunun strok uzunluğu ve dolayısıyla döngü başına hava çekişi farklı olabilir.
Pnömatik ve Elektrikli Tutucular
Elektrikli tutucular, programlanabilir kuvvet veya konum geri bildirimi gerektiren uygulamalarda zemin kazanmıştır ancak pnömatik tutucular, daha düşük birim maliyet ve daha basit kontrol gereklilikleri nedeniyle basit alma ve yerleştirme işlerinde baskın olmaya devam etmektedir. Aşağıdaki karşılaştırma, alıcıların ikisi arasında karar verirken ağırlık verdikleri tipik ödünleşimleri yansıtmaktadır.
| Faktör | Pnömatik Tutucu | Elektrikli Tutucu |
|---|---|---|
| Birim maliyet | Daha düşük, tipik olarak eşdeğer bir elektrik ünitesinin bir kısmı | Motor ve kontrolör maliyetine bağlı olarak daha yüksek |
| Kuvvet kontrolü | Besleme basıncıyla sabitlenir, yalnızca regülatörle ayarlanabilir | Çoklu kuvvet seviyelerinde programlanabilir ve tekrarlanabilir |
| Altyapı gerekli | Basınçlı hava beslemesi ve filtreleme | Elektrik kabloları ve hareket kontrol cihazı |
| Döngü hızı | Basit açma-kapama hareketi için genellikle daha hızlıdır | Biraz daha yavaş ama daha hassas konumsal kontrole sahip |
Pnömatik Tutucuların Endüstrilerde En Ağır Kaldırma İşlemlerini Yaptığı Yer
Pnömatik tutucu üreticilerine olan talep, çoğu alıcının başlangıçta beklediğinden daha geniş bir endüstri grubunu kapsamaktadır ve boyutlandırma ve çene konfigürasyonu gereklilikleri bunlar arasında anlamlı farklılık göstermektedir.
- Elektronik montajı — PCB modüllerinin, konektörlerin ve küçük muhafazaların taşınması için 6 mm ila 20 mm aralığında küçük çaplı paralel tutucular
- Otomotiv alt montajı — motor bileşenleri, yatak yatakları ve silindirik metal parçalar için orta ila büyük çaplı üç çeneli ve mafsallı tutucular
- Paketleme ve kutu taşıma — kartonlar, poşetler ve düzensiz yumuşak paketli ürünler için uzatılmış çene parmaklarına sahip açılı tutucular
- Makine bakımı — CNC çalışma hücreleri içindeki soğutma sıvısına ve metal talaşlarına tekrar tekrar maruz kalacak şekilde derecelendirilmiş ağır hizmet tipi paralel tutucular
- Tıbbi cihaz montajı — genellikle 0,02 mm'nin altında, sıkı tekrarlanabilirlik toleranslarına sahip hassas küçük delikli tutucular
Piston deliğine soğutucu girişi CNC'ye bitişik tutucu kurulumunda servis ömrünü kısaltmanın en hızlı yollarından biri olduğundan, özellikle makine besleme uygulamaları üreticileri sızdırmaz, IP64 dereceli tutucu muhafazalarına doğru itme eğilimindedir.
Tutucunun Robot Koluna veya Sabit Otomasyon Çerçevesine Monte Edilmesi
Pnömatik tutucuların çoğu, yaygın robot bilek arayüzlerine uyan standartlaştırılmış bir montaj flanşı modeliyle birlikte gönderilir, ancak tutucuyu robot kolu yerine sabit bir al ve yerleştir çerçevesine entegre eden alıcılar genellikle bunun yerine daha basit bir braket montajına ihtiyaç duyar. Montaj arayüzünün erken onaylanması, tutucunun doğru şekilde monte edilmiş halde gelmesine rağmen entegratörün kuruluma devam etmeden önce bir adaptör plakasını işlemesi gerektiğinde sık karşılaşılan bir gecikmeyi önler. Kablo ve hava hattı yönlendirmesi de önceden dikkat edilmesi gereken bir konudur; hareketli bir robot bileğine monte edilen tutucular, sürekli esnek döngüye uygun esnek hava hortumuna ihtiyaç duyar; bu, sabit konumlu tutucuda kullanılan sert hava hattından farklı bir özelliktir.
Sensör Geri Bildirim Seçenekleri
Pnömatik bir tutucudaki konum algılama, genellikle pistonun tam açık veya tam kapalı konuma ulaştığını algılayan, silindir gövdesi boyunca bir yuvaya monte edilen manyetik reed anahtarlar veya katı hal sensörleri aracılığıyla gerçekleştirilir. Bu ikili açık/kapalı geri bildirim, al ve yerleştir görevlerinin çoğu için yeterlidir, ancak mevcut ancak küçük boyutlu bir parçayı algılamaya ihtiyaç duyan uygulamalar, bazen kısmi kapatma veya parça algılama işlevi olarak da adlandırılır, bir ara sensör konumu veya analog basınç tabanlı parça algılama devresi gerektirir. Bu gereksinime sahip alıcılar, tutucunun işlenmesinden sonra değil, teklif aşamasında sensör yuvası uyumluluğunu ve sensör tipini doğrulamalıdır.
Tutucu Ömrünü Garanti Süresinin Ötesine Uzatan Bakım Uygulamaları
- Hava hattı filtresini aylık olarak kontrol edin — besleme havasındaki partikül kirliliği conta aşınmasının hızlanmasının ana nedenidir
- Performansın düşmesini beklemek yerine, piston deliğini sabit bir aralıkta, görev döngüsüne bağlı olarak genellikle her 500.000 ila 1.000.000 döngüde bir yeniden yağlayın.
- Çene kılavuzu boşluğunu bir kadranlı gösterge kullanarak üç ayda bir kontrol edin; 0,1 mm'yi aşan boşluk, kılavuz rayının aşınmasının değiştirilmesi gerektiğinin sinyalini verir
- Yeni takılan takımlarda titreşim gevşemesi yaygın olduğundan, ilk çalışma ayından sonra montaj cıvatasının torkunu doğrulayın.
- Çoğu üretici hizmet ömrünü takvim süresi yerine döngü olarak değerlendirdiğinden, mümkün olan durumlarda tutucu başına döngü sayısını takip edin
Reaktif bakım yerine planlı delik yağlaması uygulayan tesisler, çok vardiyalı üretim hatlarını yöneten orta ölçekli otomasyon entegratörleri tarafından paylaşılan bakım kayıtlarına göre, genellikle tutucu hizmet ömrünün üreticinin temel derecelendirmesinin %30 ila %40 ötesine uzandığını bildiriyor.
Yaygın Alan Belirtileri ve Genellikle Ne Anlama Geldikleri
| Belirti | Muhtemel Neden | Tipik Düzeltme |
|---|---|---|
| Kavrama kuvveti giderek zayıflıyor | Kirli hava nedeniyle conta aşınması veya delik çizilmesi | Conta kitini değiştirin, yukarı akış filtresini kontrol edin |
| Çenenin tam ekstansiyonda oynaması veya sallanması | Yüksek çevrim sayısından dolayı kılavuz rayı aşınması | Kılavuz rayı grubunu değiştirin |
| Yavaş veya yavaş döngü süresi | Yetersiz boyutlu hava besleme hattı veya tıkalı akış kontrolü | Hat çapını kontrol edin ve akış kontrol deliğini temizleyin |
| Vücuttan duyulabilir hava sızıntısı | Piston contası arızası veya gevşek port bağlantısı | Önce bağlantı elemanlarını sıkın, ardından iç contaları kontrol edin |
| Tutarsız parça alımı | Aşınmış veya kirlenmiş çene parmak yüzeyi | Çene parmak uçlarını temizleyin veya değiştirin |
Pnömatik Tutucu Üreticisine Sipariş Vermeden Önce Neleri Doğrulamanız Gerekir?
Yurtdışı üreticilerden kaynak kullanımı, yerli alıcıların bazen atladığı bir durum tespiti katmanı getirir ve bu katmanın atlanması, kaynak kullanımından duyulan pişmanlığın çoğunun ortaya çıktığı yerdir. Bir siparişi onaylamadan önce alıcılar aşağıdakileri doğrudan üreticinin satış mühendisliği ekibinden talep etmelidir:
Talep Edilecek Belgeler
- Yalnızca teorik formüle dayalı rakam değil, gerçek ölçülen kuvvet-basınç eğrileri
- Düşük hızda 5 milyon döngü değeri doğrudan yüksek hızlı hatta aktarılmadığından, uygulamanıza uygun özel görev döngüsünde nominal döngü ömrü
- Çene paralelliği ve tekrarlanabilirlik için örnek boyutsal inceleme raporu
- Özel çene parmağı işleme için standart teslim süresine karşı teslim süresi; ki bu genellikle proje zaman çizelgelerindeki asıl darboğazdır
Zhejiang CKT Pnömatik Co, Ltd OEM entegratörleri için hem standart katalog tutucu hatları hem de özel çene parmağı işleme sağlayan, bu alandaki birkaç köklü Çinli üreticiden biridir ve bir alıcının hangi pnömatik tutucu üreticisini değerlendirdiğine bakılmaksızın yukarıdaki aynı durum tespiti kontrol listesi geçerlidir. Tam bir üretim siparişini taahhüt etmeden önce şirket içi döngü testi için numune birimleri talep etmek, özellikle kesinti maliyetinin yüksek olduğu bir hatta tutucuları entegre eden alıcılar için yeni bir tedarikçi ilişkisini doğrulamanın en güvenilir tek yolu olmaya devam ediyor.
Tipik Bir Fiyat Teklifi Zaman Çizelgesi Nasıl Görünüyor?
Özel çene parmakları olmayan standart katalog delik boyutları için, yerleşik bir üreticiden teklif geri dönüşü genellikle hızlıdır; genellikle gerekli kuvvet, strok ve montaj arayüzü onaylandıktan sonra bir ila iki iş günü içinde gerçekleşir. Özel çene parmağı işleme, takımlamanın başlayabilmesi için bir çizim inceleme döngüsü gerektirdiğinden bu zaman çizelgesini anlamlı bir şekilde uzatır. Zor bir proje teslim tarihi olan alıcılar, çene parmağı geometrisi ve tutucu boyutuna genellikle katı bir sıra yerine birlikte karar verildiğinden, çene parmağı tasarımı için parça çizimlerini mümkün olduğu kadar erken, hatta delik boyutunu tamamlamadan önce göndermelidir.
Dürüst Bir Toplam Sahip Olma Maliyeti Oluşturma Resmi
Birim fiyat, bir üretim hattında pnömatik tutucu kullanmanın gerçek maliyetinin yalnızca bir kalemidir. İki rakip teklif arasında tam bir toplam maliyet karşılaştırması, tutucu birim fiyatını, üç yıllık bir pencerede beklenen conta kiti değiştirme maliyetini, tesisin gerçek elektrik ve kompresör verimlilik oranlarındaki hava tüketim maliyetini ve reaktif onarıma karşı planlı bakımın işçilik maliyetini içermelidir. Başlangıçta %10 daha yüksek fiyatlı ancak sertleştirilmiş kılavuz raylarda çevrim ömrünü iki katına çıkaracak şekilde derecelendirilen bir tutucu, üç yıllık bir kullanımda sıklıkla daha ucuza çalışır değiştirme işçiliği ve hattın aksama süresi hesaba katıldığında, birim fiyatın tek başına pnömatik tutucu imalatçılarını karşılaştırmak için zayıf bir temel oluşturmasının nedeni budur.
Tutucu Spesifikasyon Sayfaları için Hızlı Referans Sözlüğü
| Dönem | Ne anlama geliyor? |
|---|---|
| Delik çapı | Teorik kuvvet çıktısının birincil etkeni olan silindirin iç çapı |
| Çene başına vuruş | Her çenenin tamamen açıktan tamamen kapalıya kadar kat ettiği mesafe |
| Tekrarlanabilirlik | Çenelerin döngüden döngüye ne kadar tutarlı bir şekilde aynı pozisyona döndüğü |
| Nominal çevrim ömrü | Büyük bir servis gerekmeden önce tutucunun gerçekleştirmesi beklenen açma-kapama çevrimi sayısı |
| Moment yük kapasitesi | Çene kılavuzlarının hızlı aşınma olmadan tolere edebileceği maksimum merkez dışı veya tork yükü |
| IP derecesi | Tutucu mahfazasına toz ve sıvı girişine karşı direnci açıklayan standartlaştırılmış bir ölçek |
Sıkça Sorulan Sorular
Çoğu pnömatik tutucunun doğru çalışması için hangi hava basıncına ihtiyaç vardır?
Endüstriyel pnömatik tutucuların çoğu, 0,3 MPa ila 0,7 MPa (kabaca 44 ila 100 psi) çalışma basıncı aralığına göre derecelendirilmiştir; 0,5 MPa ila 0,6 MPa, standart atölye hava sistemlerinde en yaygın çalışma noktasıdır. Nominal minimumun altında çalışmak, mevcut kavrama kuvvetini orantılı olarak azaltırken, nominal maksimumun aşılması contanın aşınmasını hızlandırır.
Pnömatik tutucular değiştirilmeden önce genellikle ne kadar süre dayanır?
Standart katalog tutucuları genellikle delik boyutuna, çene kılavuz malzemesine ve görev döngüsüne bağlı olarak 3 milyon ila 10 milyon döngü arasında derecelendirilir. Sertleştirilmiş çelik kılavuz raylara ve iyileştirilmiş contalara sahip ağır hizmet modelleri, planlı yağlamayla bu aralığın çok ötesine geçebilir.
Döngünün ortasında hava beslemesi kesilirse pnömatik tutucular parçayı tutabilir mi?
Standart yay destekli veya çift etkili paralel tutucular, hava basıncı düştüğünde tipik olarak tutma kuvvetini serbest bırakır veya kaybeder; bu nedenle, anlık hava kaynağı kesintisi sırasında bile tutma kuvvetinin korunması gereken uygulamalar için mafsallı kol tasarımları belirtilir.
Tek etkili ve çift etkili pnömatik tutucular arasındaki fark nedir?
Tek etkili tutucular, bir yönde açmak veya kapatmak için hava basıncını ve çeneleri geri döndürmek için bir yay kullanırken, çift etkili tutucular, hem açma hem de kapama hareketleri için hava basıncını kullanır ve genellikle bir yerine iki hava hattı gerektirme pahasına her iki yönde daha yüksek ve daha tutarlı kuvvet üretir.
Belirli bir parça ağırlığı için doğru delik boyutunu nasıl seçerim?
Gerekli kavrama kuvvetinden başlayın (tipik olarak parça ağırlığının 4 ila 6 katı, yüksek hızlı taşıma için daha yüksektir), ardından yalnızca parça boyutlarına göre boyutlandırma yapmak yerine, bu rakamı, mevcut besleme basıncınızdaki her delik boyutu için üreticinin yayınlanmış kuvvet-basınç tablosuna göre çapraz referanslayın.
Pnömatik tutucu üreticileri genellikle özel çene parmağı işleme sunuyor mu?
Evet, standart düz çene parmakları düzensiz veya hassas parçalar için nadiren ideal olduğundan, çoğu köklü üretici belirli parça geometrisine uyacak şekilde özel çene parmağı işleme olanağı sunmaktadır. Özel parmakların teslim süresi genellikle standart katalog birimlerine göre daha uzundur, dolayısıyla bu durum teklif sürecinin başlarında onaylanmalıdır.
Tipik bir pnömatik tutucu çevrim başına ne kadar hava tüketir?
Hava tüketimi, delik boyutuna ve strok uzunluğuna bağlıdır, ancak kaba bir referans olarak, orta boy 20 mm ila 25 mm delikli bir paralel tutucu tipik olarak 0,5 MPa besleme basıncında tam döngü başına 0,05 ila 0,15 litre aralığında serbest hava tüketir. Bağlantı tasarımı gerçek süpürme hacmini etkilediğinden, yüksek çevrim oranlı hatlar işleten alıcılar, yalnızca delik boyutundan tahmin yapmak yerine üreticinin ölçülen tüketim rakamlarını talep etmelidir.
Pnömatik tutucu, yıkama veya gıdaya yakın ortamlarda kullanılabilir mi?
Evet, ancak genellikle korozyona dayanıklı gövde malzemelerinden yapılmış bir tutucuya, yıkama kimyasallarına uygun geliştirilmiş conta bileşenlerine ve nem girişini önlemek için yalıtılmış sensör yuvalarına ihtiyaç duyar. Standart katalog üniteleri genellikle bu yükseltmeler olmadan tekrarlanan yıkamaya maruz kalacak şekilde derecelendirilmez; bu nedenle fiyat teklifi istenirken bu durumun açıkça işaretlenmesi gerekir.
Çene tekrarlanabilirliği ile çene doğruluğu arasındaki fark nedir?
Tekrarlanabilirlik, çenelerin tekrarlanan döngüler boyunca aynı konuma ne kadar tutarlı bir şekilde döndüğünü tanımlarken doğruluk, bu konumun amaçlanan hedef konuma ne kadar yakın olduğunu tanımlar. Bir tutucu mükemmel tekrarlanabilirliğe sahip olabilir ancak kurulum sırasında doğru şekilde kalibre edilmemişse yine de biraz gerçek konumundan sapabilir; bu nedenle her iki rakam da hassas montaj çalışmaları için önemlidir.
Standart bir paralel tutucu yerine kendi kendine merkezlenen bir tutucuya ihtiyacım olup olmadığını nasıl bilebilirim?
Kendiliğinden merkezlenen, tipik olarak üç çeneli tutucular, parçanın merkez konumu aşağı yönde yerleştirme doğruluğu açısından önemli olduğunda ve parçanın kendisi yuvarlak veya simetrik olduğunda doğru seçimdir, çünkü parçanın çene açıklığı içinde ilk nereye indiğine bakılmaksızın çeneler ortak bir merkeze doğru eş zamanlı olarak kapanır. Standart iki çeneli paralel tutucu, parça çeneler kapanmadan önce tam olarak konumlandırılmadığı sürece bu merkezleme davranışını garanti etmez.
Pnömatik tutucunun zamanla aşırı çene sallanmasına neden olan şey nedir?
Çene sallanması neredeyse her zaman kılavuz rayındaki veya çenenin düz bir çizgide hareket etmesini sağlayan doğrusal yataktaki aşınmadan kaynaklanır. Bu aşınma, yüksek yan yük koşulları altında alüminyum kılavuz raylarında daha hızlı hızlanır; bu nedenle sertleştirilmiş çelik kılavuz raylar, yüksek çevrimli veya ağır parça uygulamaları için tasarlanmıştır.