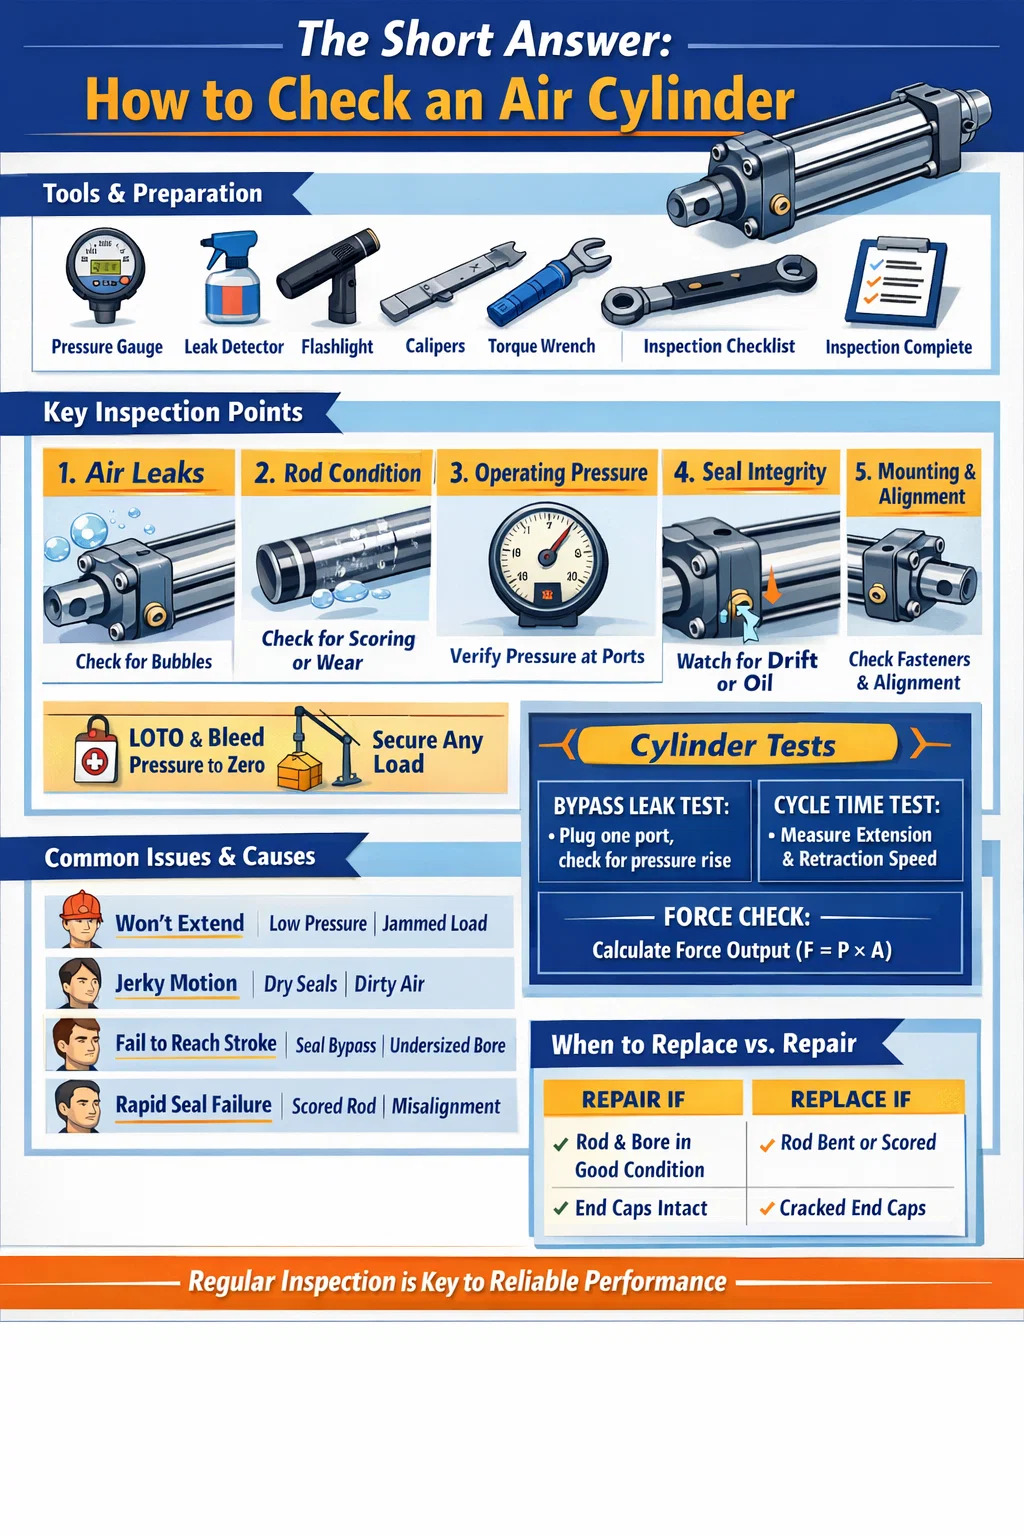


Kısa Cevap: Hava Silindiri Nasıl Kontrol Edilir
Bir kontrol etmek için hava silindiri , bunu beş temel alanda incelemeniz gerekir: hava kaçağı, çalışma basıncı, piston çubuğunun durumu, conta bütünlüğü ve montaj stabilitesi. Sağlıklı bir pnömatik silindir, tereddüt etmeden sorunsuz bir şekilde uzamalı ve geri çekilmeli, duyulabilir sızıntılar olmadan basıncı tutmalı ve gözle görülür bir yağ sızıntısı veya çubukta çizik göstermemelidir. Bu koşullardan herhangi biri başarısız olursa, silindirin tekrar hizmete alınmadan önce derhal ilgilenilmesi gerekir.
Çoğu hava silindiri arızası aniden gerçekleşmez. Aşınma, kirlenme veya yanlış yağlama nedeniyle yavaş yavaş gelişirler. Neyi, ne zaman arayacağınızı bilerek sorunları erken aşamada, makinenin aksama süresine, ürün kusurlarına veya güvenlik olaylarına neden olmadan önce yakalayabilirsiniz. Aşağıda özetlenen denetim süreci, standart çift etkili pnömatik silindirler, tek etkili silindirler ve endüstriyel otomasyonda kullanılan çoğu kompakt veya kılavuzlu silindir çeşitleri için geçerlidir.
Başlamadan Önce Araçlar ve Hazırlık
Hava silindirine dokunmadan önce doğru aletleri toplayın ve çalışma alanını güvenli hale getirin. Hazırlığın atlanması, denetim sonuçlarının kaçırılmasının veya yanlış okunmasının en yaygın nedenlerinden biridir.
İhtiyacınız olan şey
- Dijital veya analog basınç göstergesi (sisteminizin çalışma aralığına uygun)
- Sabunlu su çözeltisi veya ticari sızıntı tespit spreyi
- Tüy bırakmayan temiz bir bez
- El feneri veya muayene lambası
- Bağlantı elemanının sıkılığını kontrol etmek için tork anahtarı
- Çubuk çapı ölçümü için kumpas veya mikrometre (detaylı incelemeler için)
- Bakım kayıt defteri veya inceleme kontrol listesi formu
Denetim öncesi güvenlik adımları
Silindirin bulunduğu devreye giden basınçlı hava beslemesini daima ayırın. Hava besleme valfinde kilitleme/etiketleme (LOTO) prosedürünü kullanın. Sistemin manuel egzozunu veya boşaltma valfini kullanarak aşağı akış basıncını sıfıra kadar boşaltın. Herhangi bir bağlantı parçasına, bağlantı noktasına veya bağlantı elemanına dokunmadan önce göstergede sıfır basıncı doğrulayın. Mütevazı atölye basınçlarında bile basınçlı hava - tipik olarak 80 ila 120 PSI (5,5 ila 8,3 bar) — Bağlantı parçalarının basınç altında gevşemesi halinde ciddi yaralanmalara neden olabilir.
Silindir dikey bir yük taşıma uygulamasının parçasıysa (bir pres kafasını, kelepçeyi veya kaldırma tertibatını tutan), basıncı boşaltmadan önce yükü mekanik olarak destekleyin. Muayene sırasında yükü tutmak için asla yalnızca hava basıncına güvenmeyin.
Hava Kaçaklarının Kontrolü: En Kritik Adım
Hava kaçağı, pnömatik silindirlerdeki en yaygın arıza türüdür. Küçük bir sızıntı bile basınçlı havanın sürekli olarak israfına neden olur, enerji maliyetlerini artırır ve aktüatör kuvvetini azaltır. 7 barda 1 mm çaplı bir delik kadar küçük bir sızıntı, saatte 3.600 litreden fazla serbest havanın israfına neden olabilir , yalnızca elektriğin silindir başına yıllık yüzlerce dolara mal olması.
Dış sızıntılar
Kontrollü ve denetlenen koşullar altında silindire yeniden basınç verin. Tüm dış yüzeylere sabunlu su veya sızıntı tespit spreyi uygulayın: port bağlantı parçaları, rot somunları, uç kapak bağlantıları, rot conta alanı (piston çubuğunun ön kapaktan çıktığı yer) ve tüm tampon iğneli valf vidaları. Baloncukların oluşmasını ve büyümesini izleyin. Yavaş bir sızıntının gözle görülür kabarcıklanma göstermesi 10-15 saniye sürebilir; bu nedenle bu adımı acele etmeyin.
Çubuk conta bölgesine özellikle dikkat edin. Hareket ettikçe çubuğun çevresinde sürekli olarak oluşan kabarcıklar, aşınmış bir çubuk contasının veya hasar görmüş bir silici contanın göstergesidir. Bu özellikle birikmiş silindirlerde yaygındır. 5 milyondan fazla döngü veya partiküllerin dudak contasının aşınmasını hızlandırdığı kirli ortamlarda çalışıyorsanız.
Dahili sızıntılar (baypas sızıntıları)
Havanın piston contalarını atladığı ve bir odadan diğerine geçtiği bir iç sızıntının görsel olarak tespit edilmesi daha zordur ancak aynı derecede soruna neden olur. Belirti tipik olarak yavaş veya sürüklenen harekettir: Silindir, pozisyonunu koruması gerektiğinde sürünür veya doğru besleme basıncına rağmen yük altında tamamen uzamaz veya geri çekilmez.
Sökmeden baypas sızıntılarını test etmek için: silindir her iki yönde de strok sonundayken, bir porta basınç verin ve karşı egzoz portunu tıkayın. Tıkalı odacıkta zamanla basınç oluşursa, hava pistondan geçiyor ve bu da piston contasının aşınmış olduğunu doğruluyor. Sağlıklı bir silindir gösterilmelidir Kapalı haznede 60 saniye boyunca sıfır basınç artışı .
Piston Mili'nin Aşınma ve Hasar Açısından İncelenmesi
Piston kolu, pnömatik silindirde en çok açığa çıkan bileşenlerden biridir. Her uzatma vuruşunda çevredeki ortama maruz kalarak yüzbinlerce kez girip çıkıyor. Çubuktaki küçük bir yüzey kusuru bile çubuk contasının aşınmasını hızlandıracak ve basit bir conta değişimini tekrarlanan bakım döngülerine dönüştürecektir.
Görsel çubuk denetimi
Çubuğu tüy bırakmayan bir bezle silin ve açıkta kalan uzunluğunun tamamını iyi ışık altında inceleyin. Şunu arayın:
- Puanlama veya çizikler — Çubuk ekseni boyunca uzanan uzunlamasına çizikler, havanın çubuk keçesinden kaçmasına neden olur ve çubuğun derhal değiştirilmesine veya yeniden cilalanmasına neden olur.
- Korozyon veya çukurlaşma — krom kaplı çubuklar üzerindeki pas lekeleri veya çukurlaşmalar conta temas yüzeyini bozar. Silinmeyen hafif yüzey pası bile bir uyarı işaretidir.
- Çukurlar veya düz noktalar — bunlar harici bir etkiyi gösterir. Bükülmüş veya çökmüş bir çubuk, rot contası ve burcu üzerinde eşit olmayan yan yük oluşturur.
- Çubuk yüzeyindeki yağ filmi — Yağlanmış sistemlerde hafif, temiz bir yağlayıcı tabakası normaldir. Yoğun yağ sızıntısı veya damlacıkların oluşması, rot contasının yandığını gösterir.
Boyut kontrolü
Hassas uygulamalardaki veya yandan yüklemeli olduğundan şüphelenilen silindirler için çubuk çapını, uzunluğu boyunca birçok noktadan kumpasla ölçün. Üreticinin nominal çubuk çapı ve toleransıyla karşılaştırın. Çoğu standart ISO 15552 hava silindiri, h8 veya h9 toleransına sahip sertleştirilmiş ve krom kaplı çelik çubuklar kullanır. 25 mm nominal çubuk, kabul edilebilir çap aralığı yaklaşık 24,967 mm ila 24,987 mm'dir . Ölçülebilen herhangi bir koniklik, ovallik veya küçük boyut okuması, sızdırmazlığı tehlikeye atacak aşınmayı gösterir.
Çubuk düzgünlüğü kontrolü
Çıkarılan çubuğu düz bir yüzey plakasına veya V bloklarına yerleştirin ve yavaşça yuvarlayın. Görünür herhangi bir yalpalama veya yüksek noktalar bükülmeyi gösterir. Alternatif olarak, manyetik bir tabana bir kadranlı gösterge monte edin ve onu döndürürken çubuk uzunluğu boyunca gezdirin. Maksimum salgı 100 mm çubuk uzunluğu başına 0,05 mm ortak bir kabul kriteridir. Bükülmüş çubuklar değiştirilmelidir; pnömatik silindir çubukları için düzleştirme kabul edilemez.
Çalışma Basıncının ve Silindir Performansının Kontrol Edilmesi
Hava silindirinde herhangi bir dış sızıntı görülmese ve çubuk temiz olsa bile, yine de spesifikasyonun altında performans gösteriyor olabilir. Basınç ve döngü davranışı testi, yalnızca görsel kontrollerin sağlayamayacağı işlevsel bir tablo sunar.
Besleme basıncı doğrulaması
Kalibre edilmiş bir ölçüm cihazını silindir portuna mümkün olduğu kadar yakın bir yere, mümkünse doğrudan giriş bağlantısına bağlayın. Silindir normal şekilde dönerken hem uzatma hem de geri çekme bağlantı noktalarındaki basıncı kaydedin. Bu değerleri uygulama için belirtilen çalışma basıncıyla karşılaştırın.
dan fazla basınç düşüşü Regülatör ayar noktası ile silindir girişi arasında %10–15 Hareket sırasındaki bu durum devrede aşırı akış kısıtlaması olduğunu gösterir; kısmen tıkalı akış kontrol valfi, yetersiz boyutlandırılmış besleme hattı veya egzoz tarafında kirlenmiş bir susturucu/susturucu. Bu tür bir basınç açlığı, mekanik olarak sağlam bir silindirde bile yavaş harekete neden olur.
Hız ve çevrim süresi ölçümü
Tam uzatma ve geri çekilme strokunu bir kronometreyle veya makinenin PLC döngü sayacıyla zamanlayın. Orijinal devreye alma verileriyle veya üreticinin çalışma basıncınızdaki beklenen çevrim süresiyle karşılaştırın. Eskiden 200 mm'lik stroku 0,4 saniyede tamamlayan ancak şimdi basınçta veya yükte hiçbir değişiklik olmadan 0,7 saniyede tamamlayan bir silindirde iç aşınma, conta sıkışması veya yağlama arızası görülüyor.
Çıkış kontrolünü zorla
Pnömatik silindirin teorik çıkış kuvveti şu şekilde hesaplanır:
F = P × Bir Burada F kuvvet (Newton), P basınç (Pa) ve A piston alanıdır (m²).
6 barda (600.000 Pa) 63 mm çaplı bir silindir için teorik uzatma kuvveti yaklaşık olarak 1.870 N (190 kgf) . Uygulamada gerçek kuvvet, rot keçesi sürtünmesi, egzoz tarafındaki karşı basınç ve herhangi bir mekanik hizalama sorunu nedeniyle azaltılır. Silindiriniz daha önce sorunsuz bir şekilde taşıdığı yükleri hareket ettiremiyorsa bu hesaplama, sorunun yetersiz besleme basıncından mı yoksa mekanik bozulmadan mı kaynaklandığını belirlemenize yardımcı olur.
| Delik Boyutu (mm) | Piston Alanı (cm²) | 6 bar'da (N) Kuvveti Uzat | 6 bar'da (kgf) Kuvveti Uzat |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3.016 | 308 |
| 100 | 78.54 | 4.712 | 480 |
Contaların İncelenmesi: Sökmeden Ne Zaman Değiştirilmeli?
Contalar herhangi bir pnömatik silindirin içindeki aşınmaya en yatkın bileşenlerdir. Piston contası, çubuk contası ve sıyırıcı contanın tümü, ısı çevrimi, kirlenme ve sıkıştırma ve uzama nedeniyle oluşan fiziksel stres nedeniyle zamanla bozulur. Pek çok teknisyen contaların değiştirilmemesi için bekler ancak bu noktada sızıntı yapan conta genellikle bitişik bileşenlere zarar verir.
Çubuk contasında aşınma belirtileri (sökmeden görülebilir)
- Ön kapağın hemen dışındaki çubuk yüzeyinde yağlı kalıntı veya ıslak görünüm
- Uzatmadaki çubuğun yanından hava üflemesi (kol contası alanının yakınında elinizle duyulabilir veya algılanabilir)
- Çubuk üzerinde makinenin başka bir yerinde bulunmayan kir ve pislik birikimi — bu, silici contanın geri çekme sırasında artık çubuğu temiz bir şekilde kazımadığını gösterir
Piston contası aşınma belirtileri (davranıştan anlaşılan)
- Silindir yük altında herhangi bir komut verilen hareket olmadan yavaşça sürüklenir
- Silindir kelepçeli bir pozisyonu tutamaz ve bunu korumak için sürekli hava basıncı gerekir
- Doğru besleme basıncına rağmen azaltılmış kuvvet çıkışı — hava, pistonu itmek yerine onu atlıyor
- Bazen "yapışma-kayma" olarak adlandırılan düzensiz veya sarsıntılı hareket, piston contasının eşit olmayan şekilde aşınması nedeniyle eşit olmayan conta sürtünmesinden kaynaklanır
Conta malzemesi ve sıcaklık hususları
Standart pnömatik silindir contaları NBR'den (nitril kauçuk) yapılmıştır ve yaklaşık olarak derecelendirilmiştir. -20°C ila 80°C . Daha yüksek sıcaklıktaki ortamlarda (fırınların, otoklavların veya sıcak şekillendirme preslerinin yakınında) bu contalar zamanından önce arızalanır. Silindiriniz sıcak bir ortamda bir yıldan daha kısa bir süre içinde tekrar tekrar contalardan yanarsa, çözüm daha sık değiştirme yerine PTFE veya Viton contalara yükseltme yapmaktır. Viton contalar tipik olarak sürekli sıcaklıklara dayanabilir 200°C .
Silindir Montajının ve Hizalamasının Kontrol Edilmesi
Erken hava silindiri arızalarının büyük bir yüzdesinden kötü montaj sorumludur. Bir silindir, yük yolu ile yanlış hizalandığında, her strok, çubuk ve çubuk burcu üzerinde yan yük oluşturur. Bu, rot contasının aşınmasını hızlandırır, zamanla piston çubuğunun eğilmesine neden olabilir ve sonuçta namlu deliğine zarar verebilir.
Montajda kontrol edilmesi gerekenler
- Montaj bağlantı elemanı torku — tüm rot somunlarını, flanş cıvatalarını ve ayak montaj vidalarını bir tork anahtarıyla kontrol edin. Zamanla titreşim bağlantı elemanlarını gevşetir. Gevşek bir uç kapağı, kapak ekleminde hava sızıntısına neden olabilir; Gevşek bir ayak montajı, silindirin strok sırasında sallanmasına neden olarak dinamik yanlış hizalamaya neden olabilir.
- Çubuk ucu bağlantısı — Çatal pimi, çubuk gözünü veya erkek/dişi çubuk ucu diş bağlantısını kontrol edin. Çatal pim deliğindeki aşınma, açısal yanlış hizalamanın işaretidir. Çatal veya çubuk ucu serbestçe dönmelidir ancak gözle görülür radyal boşluk olmamalıdır.
- Silindir gövdesi düzgünlüğü - silindir gövdesi boyunca bakın ve bunu tahrik edilen yükün hareket yönüyle karşılaştırın. Silindir ekseni ile yük yolu arasındaki görünür herhangi bir açı, yanlış hizalamanın göstergesidir. Hatta 200 mm stroklu silindirde 1°'lik yanlış hizalama çubuk ucunda yaklaşık 3,5 mm'lik yanal yer değiştirme oluşturur; bu, ölçülebilir bir yan yük oluşturmak için fazlasıyla yeterlidir.
- Dönmeyi önleyen cihazlar — Kılavuzlu veya dönmeyen silindirlerde, dönme önleyici kama yuvasının veya dış kılavuz çubuğunun sağlam ve aşınmış olmadığını kontrol edin. Arızalı bir dönme önleme özelliği, piston çubuğunun yük altında dönmesine, bükülmesine ve ona bağlı hortumlara ve sensörlere zarar vermesine neden olur.
Montaj braketi ve destek yapısı
Silindirin monte edildiği braketi veya çerçeveyi inceleyin. Kaynaklı braketlerdeki çatlaklar, uzun cıvata delikleri veya deforme olmuş montaj yastıkları, silindirin tasarlanmadığı şok yüklerini absorbe ettiğini gösterir. Bu yapısal sorunların düzeltilmesi gerekiyor; yalnızca silindirin kendisi değil. Çatlak veya deforme olmuş bir brakete yeni bir silindir takmak, normal servis ömrünün çok altında bir sürede aynı arızaya neden olacaktır.
Yastıkların, Bağlantı Noktalarının ve Strok Sonu Davranışının İncelenmesi
Pek çok pnömatik silindir dahili yastıklarla donatılmıştır; her uç kapağında, strok sonuna doğru egzoz akışını kısıtlayan ve darbeyi önlemek için pistonu yumuşak bir şekilde yavaşlatan ayarlanabilir iğne valfleri bulunur. Yastıklar arızalandığında veya yanlış ayarlandığında, piston her döngüde uç kapağa sert bir şekilde vurur. Zamanla bu, uç kapakta metal yorgunluğuna neden olur, bağlantı çubuklarını gevşetir ve namluyu çatlatabilir.
Yastık ayarının kontrol edilmesi
Silindir normal şekilde dönerken, strok sonu yavaşlamayı dinleyin ve izleyin. Düzgün bir şekilde yastıklanmış bir silindir, gözle görülür şekilde yavaşlamalı ve strok sonuna sert bir çarpma değil, hafif bir duruşla ulaşmalıdır. Strok sonunda metalin metale çarptığını duyarsanız, yastık iğnesi çok açık demektir (yetersiz kısıtlama sağlar) veya uç kapağının içindeki yastık contası aşınmıştır ve değiştirilmesi için sökülmesi gerekmektedir.
Yastık iğneli valfi her defasında çeyrek tur döndürerek ayarlayın ve etkisini gözlemleyin. Amaç, aşırı kısıtlamanın silindirin strok bitiminden hemen önce durmasına neden olduğu bir "geri sıçrama" etkisi yaratmadan mümkün olan en yumuşak duruştur. Çoğu üretici, pistonun yaklaşık 5-15 mm hareket mesafesinde durmasını sağlayacak bir yastık ayarı önermektedir. Mekanik durmadan önce.
Hava limanlarının ve bağlantı parçalarının kontrol edilmesi
Tüm dişli hava portu bağlantılarını kontrol edin. Hasarlı dişler, çapraz dişli bağlantı parçaları veya çatlak itmeli bağlantı parçaları gövdeleri olup olmadığına bakın. Tekrar tekrar çıkarılıp alüminyum uç kapaklara yeniden takılan bir bağlantı parçası, sonunda dişleri sıyıracaktır; bu durum erken tespit edilirse, bir dişli ek parçası (Helicoil), uç kapağını değiştirmeden bağlantı noktasını onarabilir. Bağlantı parçası basınç altında dışarı çıkana kadar bırakılırsa, genellikle uç kapağın tamamının değiştirilmesi gerekir.
Egzoz portlarındaki susturucuların ve susturucuların tıkalı olup olmadığını kontrol edin. Tıkanmış bir egzoz, silindir hareketine karşı çıkan bir karşı basınç oluşturarak etkili kuvveti azaltır ve çevrim sürelerini yavaşlatır. Kirli ortamlarda egzoz susturucuları her seferinde temizlenmeli veya değiştirilmelidir. 6 ila 12 ay standart bir bakım öğesi olarak.
Yağlama Kontrolü: Yağsız ve Yağlanmış Silindirler
Modern pnömatik silindirler, harici yağlama gerektirmeyen, kendinden yağlamalı PTFE emdirilmiş contalar ve burçlar kullanılarak giderek daha fazla yağsız üniteler olarak tasarlanmaktadır. Bununla birlikte, daha eski sistemler ve ağır hizmet tipi silindirler, hava akışına kontrollü bir yağ buharı iletmek için tipik olarak hava devresindeki bir hat yağlayıcıya (yağlayıcı) dayanır.
Yağlamalı silindir sistemleri için
- Yağlayıcı haznesinin yağ seviyesini kontrol edin. Kuru yağlayıcı erken conta aşınmasının en yaygın nedenlerinden biridir. Üreticinin belirttiği yağ türüyle yeniden doldurun - genellikle ISO VG 32 türbin yağı veya eşdeğeri . Ağır makine yağı kullanmayın; damlacıklar hava devresinde etkili bir şekilde seyahat edemeyecek kadar büyüktür.
- Yağlayıcı damlama hızını kontrol edin — genellikle şu şekilde ayarlanır: 10 standart fit küp (SCF) hava akışı başına 1 damla veya silindir üreticisinin belirttiği şekilde. Çok az yağ aşınmaya neden olur; Çok fazla yağ, valf gövdelerinde ve silindirlerde yağ birikmesine neden olarak yapışmaya ve kirlenmeye neden olur.
- Sistem uzun bir süre yağsız çalışıyorsa yağlayıcıyı yeniden doldurup çalışmaya devam etmeyin. Yağlama olmadan çalışan kuru contalarda, yağ geri geldiğinde doğru şekilde yeniden sızdırmazlık sağlayamayacak mikro yırtıklar oluşmuş olabilir.
Yağsız silindirler için
Yağsız silindirler asla yağlayıcının çıkışında kullanılmamalıdır. Kuru havayla çalışmak üzere tasarlanmış bir silindire yağ verilmesi, PTFE contalarının kirlenmesine neden olur, bazı conta malzemelerini şişirir ve namlu içinde aşındırıcı bir macuna dönüşen havadaki tozu çeker. Tesisinizde merkezi yağlamalı hava dağıtım sistemi varsa, yağsız silindirler, herhangi bir yağ taşınımını ortadan kaldırmak için birleştirici filtreli, özel yağlanmamış bir branşman hattından beslenmelidir.
Hava Silindiri Namlusunun ve Uç Kapaklarının Kontrol Edilmesi
Silindir namlusu (gövde borusu) ve uç kapakları yapısal bileşenlerdir. Normal hizmette nadiren başarısız olsalar da, her çevrimde yorulma yüklemesine maruz kalırlar ve aşırı basınç olayları, şok yükler veya uzun süreli yanlış hizalama gibi anormal yükleme koşulları altında çatlaklar veya deformasyonlar gelişebilirler.
Namlu muayenesi
Silindirin enerjisi kesildiğinde, namlunun dışını tüm uzunluğu boyunca görsel olarak inceleyin. Şunu arayın:
- Ezikler, deformasyonlar veya şişkinlikler; şişkin bir namlu, silindirin aşırı basınca veya ciddi bir yan darbeye maruz kaldığını gösterir.
- Alüminyum veya çelik varillerde korozyon — yüzey korozyonu duvarı zayıflatır ve sonunda kılcal çatlak oluşmasına neden olabilir. Gıda işleme veya dış mekan ortamlarında bu özellikle önemlidir.
- Rot kolu durumu — Rot kolu silindirlerinde (en yaygın tip), her bir rot kolunun düz olup olmadığını ve dişli kısımlarda çatlak olup olmadığını kontrol edin. Bükülmüş bir rot kolu, silindirin kendi eksenine dik bir darbe yükünü absorbe ettiğini gösterir.
Uç kapağı denetimi
Her iki uç kapağını da çatlaklara karşı inceleyin; özellikle port giriş delikleri çevresinde ve bağlantı çubuklarının geçtiği köşelerde. İnce çatlaklar genellikle yalnızca büyütme altında veya boya penetrant testinde görülebilir. Uç kapağında teyit edilen herhangi bir çatlak zorunlu bir değişimdir; yapısal çatlakları olan basınçlı bileşenler kaynak, dolgu veya bantlama yoluyla onarılamaz.
Komple Hava Silindiri Muayene Kontrol Listesi
Planlı bakım sırasında veya silindir performansı şikayetini araştırırken bu kontrol listesini kullanın. Her kategoride başarılı olunması, silindirin servis edilebilir durumda olduğunu gösterir. Herhangi bir başarısız sonuç, silindir üretime geri gönderilmeden önce ilgili düzeltici eylemi tetiklemelidir.
| Muayene Öğesi | Yöntem | Geçiş Durumu | Başarısız Eylem |
|---|---|---|---|
| Dış hava sızıntıları | Basınç altında sabun çözeltisi | Hiçbir bağlantı yerinde veya contada kabarcık yok | Bağlantı parçalarını sıkın veya contaları değiştirin |
| Dahili bypass sızıntısı | Tak ve basınçlandır testi | 60 saniyede sıfır basınç artışı | Piston contalarını sökün ve değiştirin |
| Piston çubuğu yüzeyi | Görsel silme denetimi | Çizilme, pas veya ezik yok | Çubuğu değiştirin veya yeniden kromlayın |
| Çubuk doğruluğu | V bloklarındaki kadran göstergesi | 100 mm başına ≤ 0,05 mm | Çubuğu değiştirin |
| Limanda besleme basıncı | Hat içi basınç göstergesi | Hareket sırasında ayar noktasının %10'u dahilinde | Kısıtlamaları temizleyin, satır boyutunu kontrol edin |
| Montaj bağlantı elemanı torku | Tork anahtarı | Spesifikasyonda hareket yok | Spesifikasyona göre yeniden torklayın |
| Yastık davranışı | Strok sonu hareketini gözlemleyin | Sorunsuz yavaşlama, etki yok | İğneyi ayarlayın veya yastık contasını değiştirin |
| Namlu ve uç kapağı durumu | Görsel inceleme | Çatlak, ezik veya korozyon yok | Hasarlı bileşeni değiştirin |
| Yağlayıcı yağı seviyesi | Kase seviyesinin görsel kontrolü | Gözetleme camında görünen yağ | Doğru kalitede yağla doldurun |
| Egzoz susturucusu | Akış kontrolü / görsel | Sınırsız egzoz akışı | Susturucuyu temizleyin veya değiştirin |
Pnömatik Silindiri Ne Sıklıkta Kontrol Etmelisiniz?
Muayene sıklığı silindirin görev döngüsüne, ortamına ve prosesin kritikliğine bağlıdır. Evrensel bir aralık yoktur; tozlu bir dökümhanede haftanın 7 günü, günde 3 vardiya çalışan bir silindir, temiz bir montaj odasında vardiya başına iki kez bisiklet süren bir silindirden çok daha sık bakıma ihtiyaç duyar.
| Durum | Önerilen İnceleme Aralığı | Conta Değiştirme Aralığı |
|---|---|---|
| Hafif hizmet, temiz çevre | Her 12 ayda bir | Her 3-5 yılda bir veya 20 milyon döngüde bir |
| Orta görev, normal endüstriyel ortam | Her 6 ayda bir | Her 1-2 yılda bir veya 10 milyon döngüde bir |
| Ağır hizmet, tozlu veya ıslak ortam | Her 3 ayda bir | Yıllık veya 5M döngü |
| Yüksek sıcaklık veya kimyasala maruz kalma | Aylık görsel; üç ayda bir tam kontrol | Her 6 ayda bir |
Zamana dayalı aralıkların ötesinde koşula dayalı tetikleyiciler uygulayın. Bir silindirde yeni bir belirti (daha yavaş döngü süresi, yeni gürültü, konum sensörü arızası veya gözle görülür sızıntı) görüldüğünde, en son programlanan PM'nin ne zaman tamamlandığına bakılmaksızın bunu planlanmamış bir inceleme olayı olarak değerlendirin. Belirtiler zaten ortaya çıktığında bir sonraki programlanmış aralığı beklemek, bir arızayı beklemek anlamına gelir.
Yaygın Hava Silindiri Sorunları ve Kök Nedenleri
Pnömatik bir silindiri kontrol ederken, bir semptomu temel nedenine kadar takip edebilmek, zamandan tasarruf sağlar ve tekrarlanan arızaları önler. Aşağıda en sık karşılaşılan sorunlar ve bunların en muhtemel kaynakları bulunmaktadır.
Silindir uzamıyor veya geri çekilmiyor
- Besleme basıncı yok — yukarı akış solenoid valf fonksiyonunu ve FRL ünitesini kontrol edin
- Piston kolu ele geçirildi — yağlama eksikliği veya çubuk burcunun şiddetli aşınması nedeniyle
- Harici mekanik tıkanıklık — strok sonunda yük sıkışmış veya silindir mekanik olarak bloke olmuş
- Yastık iğne valfi çok kapalı - sıkışan egzoz basıncı nedeniyle silindir uç kapağa ulaşmadan duruyor
Silindir düzensiz veya sarsıntılı hareketlerle hareket ediyor
- Kuru contalardan yapışma-kayma — yağlama ekleyin veya önceden yağlanmış silindir modeline yükseltin
- Kirlenmiş hava kaynağı — hava kaynağındaki parçacıklar veya su, eşit olmayan sürtünmeye neden olur. Hava filtresini ve su ayırıcıyı kontrol edin ve bakımını yapın.
- Küçük boyutlu akış kontrol valfleri — yetersiz akış, avlanma davranışına neden olur. Takılı vana Cv değerine göre akış hızı gereksinimlerini inceleyin.
Silindir yük altında strok sonuna ulaşamıyor
- Çalışma basıncı çok düşük — regülatör ayar noktasını doğrulayın ve uzun besleme hatlarında basınç düşüşünü kontrol edin
- Yüke göre küçük delik boyutu — gerekli kuvveti F = P × A kullanarak yeniden hesaplayın ve gerekirse deliği yükseltin
- Şiddetli piston contası baypası - hava pistondan beslendiğinden daha hızlı geçtiği için silindir tam hazne basıncı oluşturamıyor
Hızlı ve tekrarlanan conta arızası
- Kirlenmiş besleme havası — 10 mikron kadar küçük parçacıklar, conta dudaklarına karşı aşındırıcı etki gösterir. Yukarı yönde 5 mikronluk birleştirici filtre takın.
- Çizilmiş çubuk yüzeyi — hasarlı bir çubuk, yeni contaları birkaç gün içinde yok eder. Contanın değiştirilmesi herhangi bir fark yaratmadan önce çubuğun düzeltilmesi gerekir.
- Yanlış hizalanmış silindir — yandan yükleme, conta dudaklarına eşit olmayan şekilde zarar verir. Tekrar kapatmadan önce hizalamayı düzeltin.
- Çevre için yanlış conta malzemesi — gerçek çalışma sıcaklığına ve kimyasal maruziyetine uyacak şekilde conta malzemesini yükseltin.
Tüm Hava Silindirinin Ne Zaman Değiştirilmesi ve Tamir Edilmesi Gerekir?
Her silindir problemi tam değişim gerektirmez. Standart ISO silindir boyutlarına yönelik conta kitleri yaygın olarak bulunur ve ucuzdur; 63 mm çaplı bir silindirdeki contaların değiştirilmesi genellikle maliyetlidir parçalar halinde 20 doların altında , yeni eşdeğer bir silindir için 80-250 ABD doları. Ancak contanın değiştirilmesi yalnızca diğer bileşenlerin hala kullanılabilir durumda olması durumunda faydalı olacaktır.
Aşağıdaki durumlarda onarım doğru seçimdir:
- Namlu deliği pürüzsüz ve tolerans dahilindedir (çizilme veya korozyon yoktur)
- Piston çubuğu düzdür ve yüzey kaplaması sağlamdır
- Uç kapakları çatlaksızdır ve dişler iyi durumdadır
- Silindir beklenen hizmet ömrünün yaklaşık %50'sini aşmadı
- Aynı yedek parçanın teslim süresi uzundur ve üretim bekleyemez
Aşağıdaki durumlarda silindiri değiştirin:
- Namlu deliği çentiklidir veya aşınmıştır; yeni contalar, hasarlı delik yüzeyinde hızla arızalanır
- Çubuk bükülmüş, derin çentikli veya minimum çapın altında; çubuklar sahada güvenilir bir şekilde onarılamaz
- Uç kapağı dişleri soyulmuş veya uç kapakları çatlamış
- Silindir birçok kez onarıldı ve kısa aralıklarla hala arızalanıyor; tekrarlanan bir arıza modeli, onarımın çözemeyeceği sistemik bir soruna (uygulama için yanlış silindir) işaret ediyor
- Silindir, conta kitlerinin artık mevcut olmadığı standart dışı veya eski bir boyuttadır
Değiştirme siparişi vermeden önce mevcut silindirin özelliklerini eksiksiz olarak belgeleyin: iç çap, strok uzunluğu, montaj stili (rot kolu, profil gövdesi veya yuvarlak gövde), bağlantı noktası boyutu ve konumu, çubuk ucu diş tipi ve tüm özel özellikler (paslanmaz çelik, manyetik piston, temiz oda özellikleri). Yanlış port pozisyonuna veya rot ucu tipine sahip bir silindirin sipariş edilmesi, ek mekanik değişiklik gerektirecek ve onarımın daha da geciktirilmesine neden olacaktır.